Consejos · · Por el equipo de usi3d
La primera capa no se pega: causas, soluciones y cómo evitar el warping
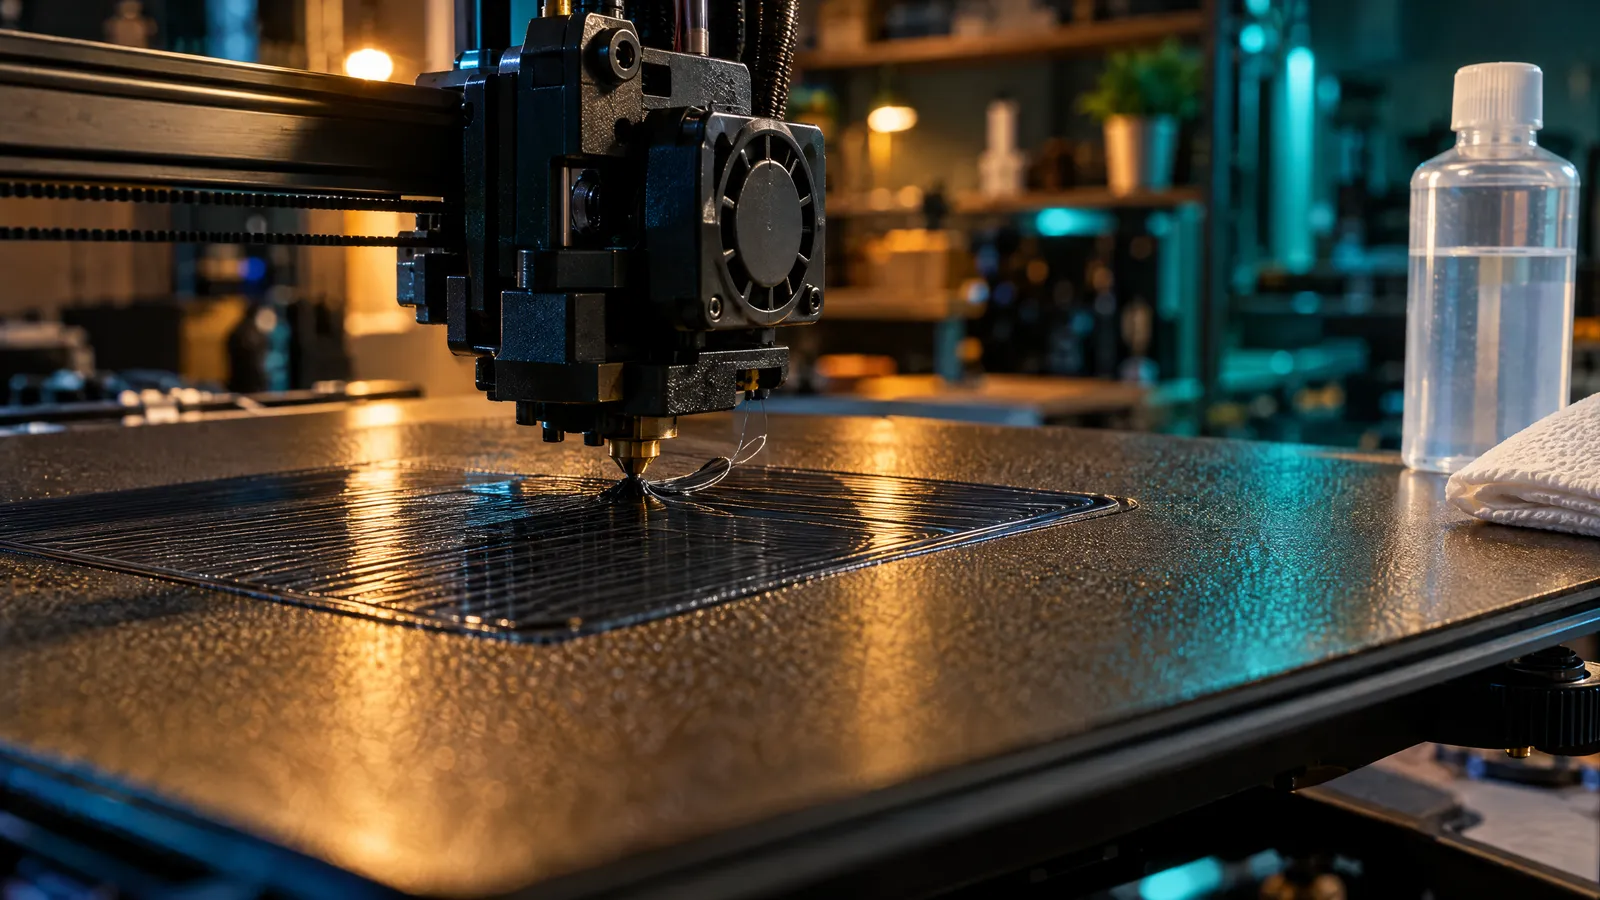
Cuando la primera capa no se pega, casi siempre es por una de tres cosas: la cama tiene grasa, la boquilla está demasiado alta o la temperatura no es la del material. Limpia la placa en frío con alcohol isopropílico de al menos 90 %, baja el Z offset hasta que las líneas salgan algo aplastadas y unidas, y usa las temperaturas del perfil de tu filamento. Si aun así las esquinas se levantan a media impresión, el problema es el warping, y tiene sus propias soluciones.
Lo esencial
- Las causas más frecuentes son grasa en la cama, boquilla alta (Z offset) y temperatura equivocada.
- Líneas redondas con huecos entre ellas: la boquilla está alta. Líneas transparentes o con crestas: está baja.
- Si falla sólo en una zona de la cama, es nivelación, no limpieza.
- Limpia la PEI en frío con alcohol isopropílico de 90 % o más; si no basta, agua tibia y lavavajillas.
- Warping es otra cosa: la primera capa agarra, pero el plástico encoge al enfriarse y levanta las esquinas.
Cómo saber por qué no se pega tu primera capa
Antes de cambiar ajustes, mira la primera capa de cerca, con buena luz, mientras se imprime. La forma de las líneas dice casi siempre dónde está el problema. Si las fotografías con el móvil desde un lado, se ve aún mejor.
| Lo que ves | Causa probable | Qué hacer |
|---|---|---|
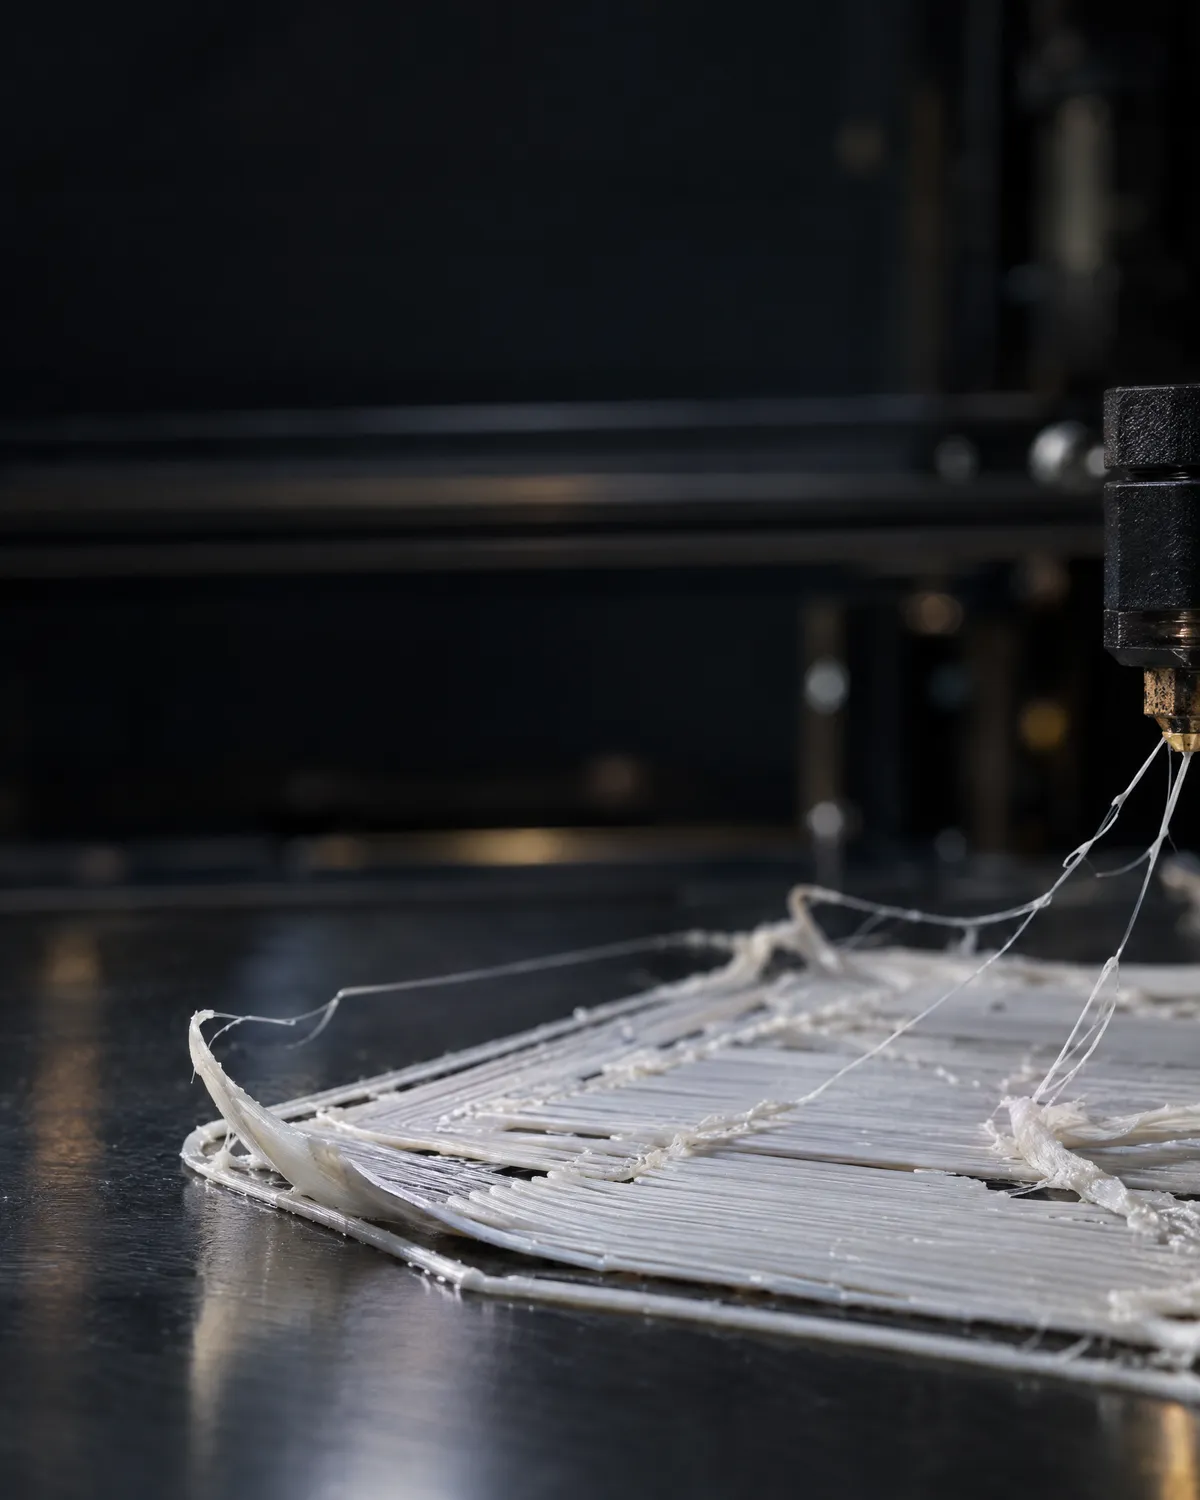
| Líneas redondas, con huecos entre ellas, que se arrastran en las curvas | Boquilla demasiado alta | Bajar el Z offset de 0,02 en 0,02 mm |
| Líneas casi transparentes, con crestas o rayas en la placa | Boquilla demasiado baja | Subir el Z offset |
| Bien en una zona, suelta en otra | Cama desnivelada o malla vieja | Repetir la nivelación y la malla |
| Las líneas salen bien pero no agarran en ningún sitio | Grasa o huellas en la placa | Limpiar en frío con alcohol isopropílico |
| Hilo fino, a tirones o enroscado en la punta | Atasco parcial de la boquilla | Purgar y desatascar antes de seguir |
| Pega al principio y se suelta por las esquinas a los 20 minutos | Warping | Borde, menos ventilador y protección del frío |
Las causas de que la primera capa no se pegue, una a una
1. La superficie está sucia
Basta una huella de dedo para que el PLA no agarre en esa zona. Con la cama fría, pasa papel de cocina sin perfume con alcohol isopropílico de al menos 90 %. En una lámina de PEI lisa, si no basta, lávala con agua tibia y unas gotas de lavavajillas y sécala bien. No uses productos para la piel, que llevan aceites, ni acetona sobre láminas texturizadas. Desde ese momento, coge la lámina por los bordes.
2. La boquilla está demasiado alta
Es la causa más común después de la grasa. Si el hilo cae redondo, no se aplasta contra la placa ni se une a la línea de al lado. Usa el ajuste fino de altura de tu impresora (Z offset, Live Adjust Z o babystepping) y baja de 0,02 en 0,02 mm hasta que las líneas salgan planas y unidas, sin huecos. No te pases para compensar una placa sucia: con la boquilla demasiado baja rayas la lámina y aparece la pata de elefante.
3. La cama no está nivelada
Si la primera capa sale perfecta en una esquina y suelta en la contraria, la limpieza no tiene la culpa. Repite la nivelación automática o, en máquinas manuales, ajusta las ruedas con una hoja de papel bajo la boquilla caliente hasta notar un ligero roce en las cuatro esquinas. En impresoras con sensor, rehaz la malla después de cambiar la lámina o la boquilla y cada vez que muevas la máquina. Lo explica la guía de cama desnivelada o alabeada.
4. La temperatura no es la del material
Parte siempre del perfil del laminador para tu filamento y tu superficie, y comprueba que en el laminador está elegida la placa que tienes puesta. Si un material nuevo no se pega, Prusa sugiere subir la cama entre 5 y 10 °C como primer paso. Los valores de partida habituales son estos:
| Material | Cama | Ventilador en la primera capa | Ojo con |
|---|---|---|---|
| PLA | 55-65 °C | Apagado | Huellas y grasa: es el más sensible |
| PETG | 70-85 °C | Apagado | En PEI lisa se pega tanto que puede arrancar la lámina |
| ABS y ASA | 90-110 °C | Apagado y muy bajo después | Warping y corrientes de aire |
| TPU | 40-60 °C | Apagado | Imprimir muy despacio |
5. La primera capa va demasiado rápida
El plástico necesita un instante para asentarse. Si tu perfil imprime la primera capa deprisa, baja su velocidad en el laminador o desde la pantalla. Como orientación, Prusa propone un 75 % durante las tres primeras capas y volver después a la velocidad normal.
6. La pieza tiene poca superficie de apoyo
Una figura que apoya en cuatro patas finas o una pieza alta y estrecha se sueltan aunque todo lo demás esté bien. Activa un borde (brim) de 5 a 8 mm en el laminador. Con PETG, ABS, ASA, nailon o flexibles sobre PEI lisa, una capa muy fina de pegamento de barra ayuda a agarrar y a despegar después; con PLA no suele hacer falta.
7. La boquilla está parcialmente atascada
Si al purgar el hilo sale fino, a tirones o se enrosca en la punta, ninguna nivelación arreglará la primera capa. Trátalo antes como un atasco: la guía de la boquilla atascada explica cómo hacerlo con filamento empujado a mano, aguja fina o extracción en frío. Un filamento húmedo también da líneas irregulares: la guía del filamento húmedo dice cómo reconocerlo y secarlo.
Qué es el warping y cómo evitarlo
En el warping la primera capa sí se pega, pero a medida que la pieza crece el plástico se enfría, encoge y tira de las esquinas hacia arriba. Es casi inevitable en piezas grandes de ABS, ASA o policarbonato impresas en una máquina abierta, y aparece también con PLA si hay una ventana o un aire acondicionado cerca.
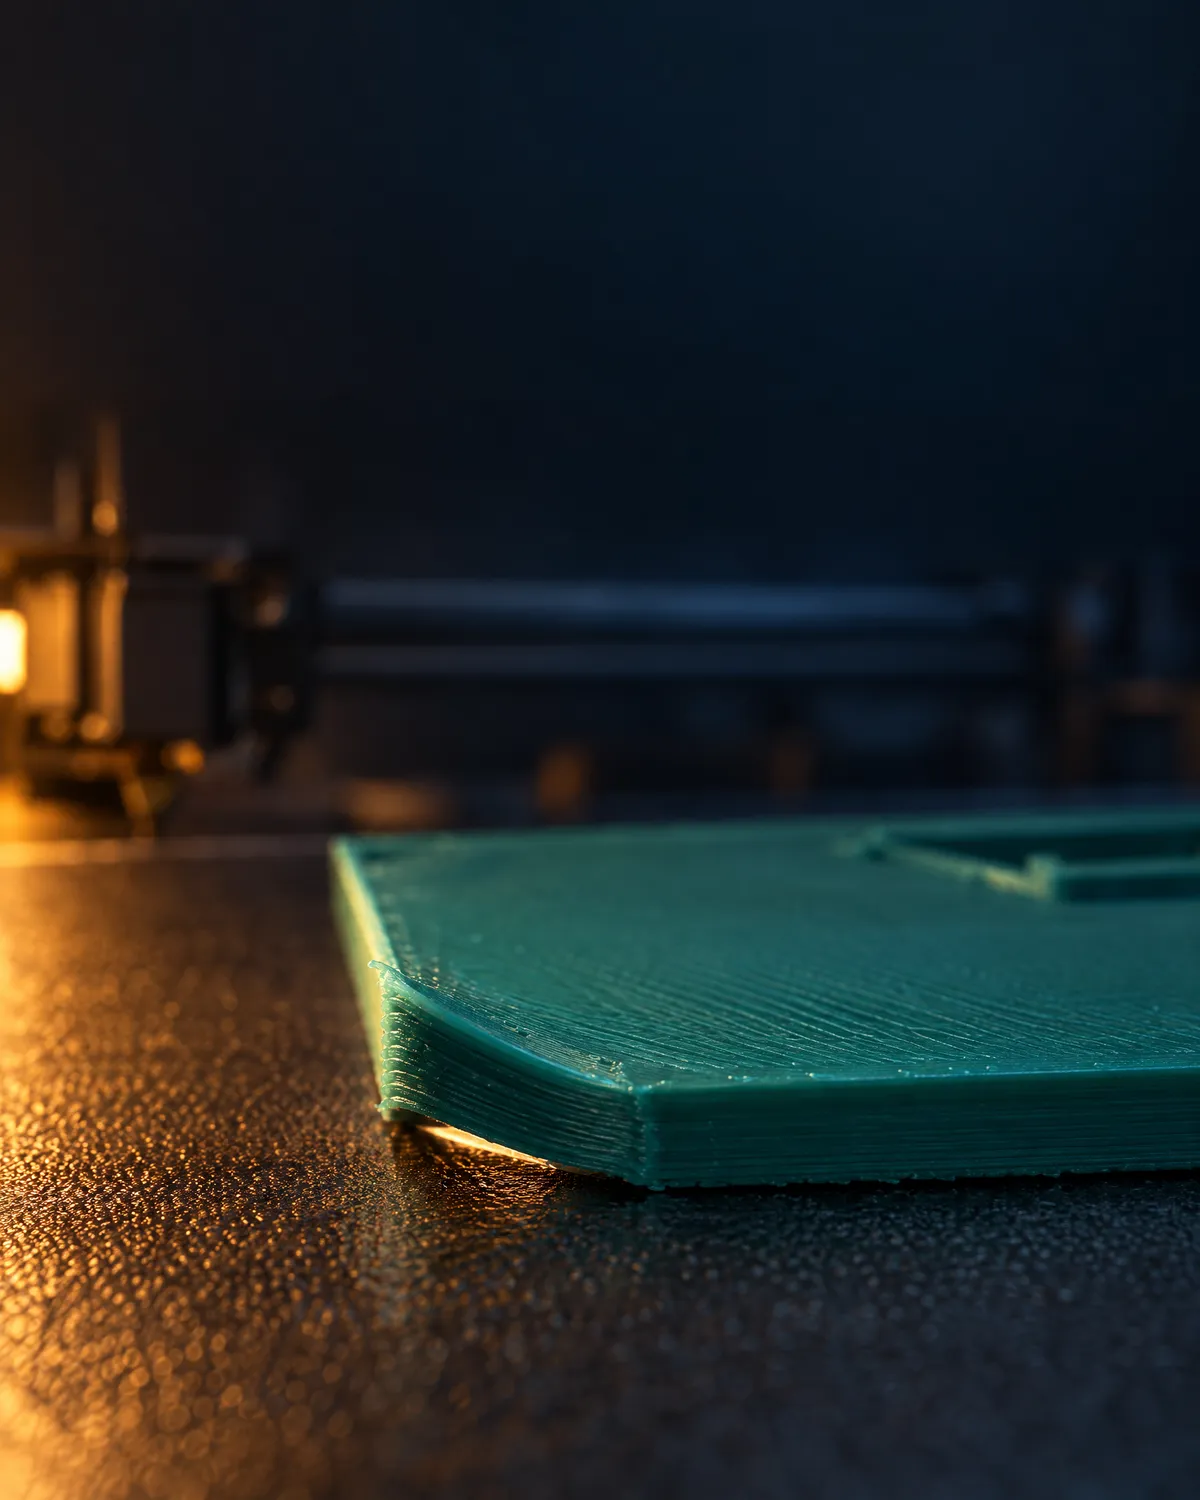
- Más superficie: borde (brim) ancho o pequeños discos de una capa en las esquinas que se levantan.
- Menos ventilador: apagado en las primeras capas; con ABS y ASA, apagado o muy bajo en toda la pieza.
- Calor estable: ABS, ASA y PC en impresora cerrada o con cerramiento, lejos de puertas y ventanas. Con PLA y PETG, en cambio, el cerramiento abierto, porque necesitan refrigeración.
- Menos velocidad: las capas se funden mejor entre sí y la pieza tira menos.
- Otro material: si una pieza grande de ABS se curva siempre, Prusa propone el PETG como alternativa.
Tienes el paso a paso en la guía del warping y, para el ASA en concreto, en esquinas que se levantan con ASA.
El problema contrario: la pieza se pega demasiado
Cuando por fin agarra, a veces agarra de más. Una base más ancha que el resto es la pata de elefante: boquilla algo baja o cama demasiado caliente. Si la pieza no hay forma de sacarla, deja enfriar la lámina del todo y flexiónala; nunca hagas palanca con una espátula sobre la PEI caliente. El caso típico es el PETG sobre PEI lisa, que puede arrancar trozos de la lámina: la guía del PETG en PEI lisa explica cómo usar el pegamento de barra como separador.
Rutina de cinco minutos antes de cada impresión
Limpia la lámina en frío
Alcohol isopropílico de al menos 90 % y papel sin perfume. Cógela por los bordes.
Comprueba el perfil
Material, superficie y boquilla en el laminador iguales a lo que tienes puesto en la impresora.
Purga un poco de filamento
Debe salir recto, continuo y con su grosor. Si no, revisa la boquilla antes de imprimir.
Mira las primeras líneas
Quédate delante los dos primeros minutos. Si salen redondas, baja el Z offset en ese momento; casi todas las impresoras lo permiten durante la impresión.
Añade borde si la pieza lo pide
Piezas pequeñas, altas, con patas o de ABS y ASA: borde de 5 a 8 mm.
Cómo te ayuda usi3d si sigue sin pegarse
En las guías de fallos de impresoras 3D está la primera capa no se pega a la cama para cualquier máquina y las de cada marca, como la de la A1 y la A1 mini con la primera capa baja o la galga de primera capa de las Prusa MK4 y CORE One. Te contamos cómo están hechas en el anuncio de las guías.
Si tu caso no encaja, haz una foto nítida de la primera capa y cuéntaselo a la IA en Resolver fallos de impresora 3D con IA: elige tu impresora, di el material y lo que ya has probado, y te dirá qué revisar primero y cómo arreglarlo, con las fuentes oficiales del fabricante.
Cuéntale tu primera capa a la IA
Preguntas frecuentes
¿Por qué no se pega el PLA a la cama?
Lo más habitual es grasa en la placa, la boquilla demasiado alta o la cama fría. Limpia en frío con alcohol isopropílico de 90 % o más, baja el Z offset hasta que las líneas salgan aplastadas y usa entre 55 y 65 °C de cama.
¿Con qué limpio la cama de mi impresora 3D?
Con la cama fría, alcohol isopropílico de al menos 90 % y papel de cocina sin perfume. En PEI lisa, si no basta, agua tibia con unas gotas de lavavajillas. No uses acetona en láminas texturizadas.
¿Sirve la laca o el pegamento de barra?
El pegamento de barra (PVA) en capa muy fina ayuda con PETG, ABS, ASA, nailon y flexibles sobre PEI lisa, y protege la lámina. Con PLA sobre una PEI limpia no suele hacer falta.
¿Cómo sé si la boquilla está demasiado alta o demasiado baja?
Si las líneas de la primera capa salen redondas y con huecos entre ellas, está alta. Si salen casi transparentes, con crestas o rayando la placa, está baja. Ajusta el Z offset de 0,02 en 0,02 mm.
¿Cómo evito que las esquinas se levanten?
Añade un borde (brim), apaga el ventilador en las primeras capas y protege la impresora de corrientes de aire. Con ABS o ASA, imprime en una impresora cerrada.