Guías · · Por el equipo de usi3d
Glosario de impresión 3D: 78 términos explicados sin rodeos
Este glosario explica los 78 términos que más se repiten en impresión 3D, de FDM y resina a laminador, relleno, voladizo, warping, PEI, hotend o Klipper. Cada definición dice qué es, para qué sirve y, cuando hace falta, con qué valores se trabaja en una impresora de escritorio con boquilla de 0,4 mm.
Lo esencial
- FDM funde filamento capa a capa; la resina endurece líquido con luz ultravioleta.
- El laminador convierte el modelo (STL o 3MF) en G-code, las órdenes que sigue la impresora.
- Altura de capa, paredes y relleno deciden casi todo: tiempo, resistencia y gramos.
- Voladizos de más de unos 45° necesitan soportes; los puentes cortos, no.
- Warping, stringing y pata de elefante son los tres fallos con nombre propio que antes vas a ver.
La impresión 3D tiene un vocabulario propio, a medias entre el castellano y el inglés de los laminadores. Aquí lo tienes ordenado por temas: las máquinas, sus piezas, los archivos, los ajustes, los materiales y los fallos. Si estás empezando, léelo junto a nuestra guía de tu primera impresión 3D.
Qué tipos de impresora 3D hay
- FDM (o FFF): fabricación con filamento fundido. Un hilo de plástico de 1,75 mm entra en una boquilla caliente y se deposita en líneas, capa a capa. Es la impresora doméstica más común.
- Resina (SLA, MSLA, DLP): una plataforma se sumerge en resina líquida y la luz ultravioleta endurece cada capa. En MSLA la luz pasa por una pantalla LCD que hace de máscara. Da más detalle que FDM, pero pide guantes, gafas, ventilación y lavado.
- SLS: sinterizado de polvo, normalmente nailon, con láser. Es de uso industrial y no necesita soportes, porque el propio polvo sujeta la pieza.
- Cartesiana de cama móvil: la cama se mueve adelante y atrás (eje Y) y el cabezal a los lados y arriba. En inglés la llaman «bed slinger».
- CoreXY: dos motores mueven juntos el cabezal en X e Y con un juego de correas, y la cama sólo baja. Permite más velocidad y suele ir en impresoras cerradas.
- Volumen de impresión: el tamaño máximo de pieza que cabe, por ejemplo 256 × 256 × 256 mm. Si tu modelo no entra, se puede separar en piezas con encajes.
- Cerramiento: la caja que encierra la impresora. Mantiene el calor para ABS, ASA o nailon; con PLA conviene abrirlo para que no se ablande en la boquilla.
- Multimaterial: un sistema que cambia de filamento durante la impresión para imprimir en varios colores, como el AMS de Bambu Lab o el MMU de Prusa.
Las piezas de una impresora FDM
- Extrusor: los engranajes que agarran el filamento y lo empujan hacia la boquilla. Si hace clic o salta, algo frena el paso del plástico.
- Directo y Bowden: en un extrusor directo el motor va sobre el cabezal; en un Bowden, en el chasis, y el filamento llega por un tubo de PTFE. El directo maneja mejor el TPU; el Bowden aligera el cabezal.
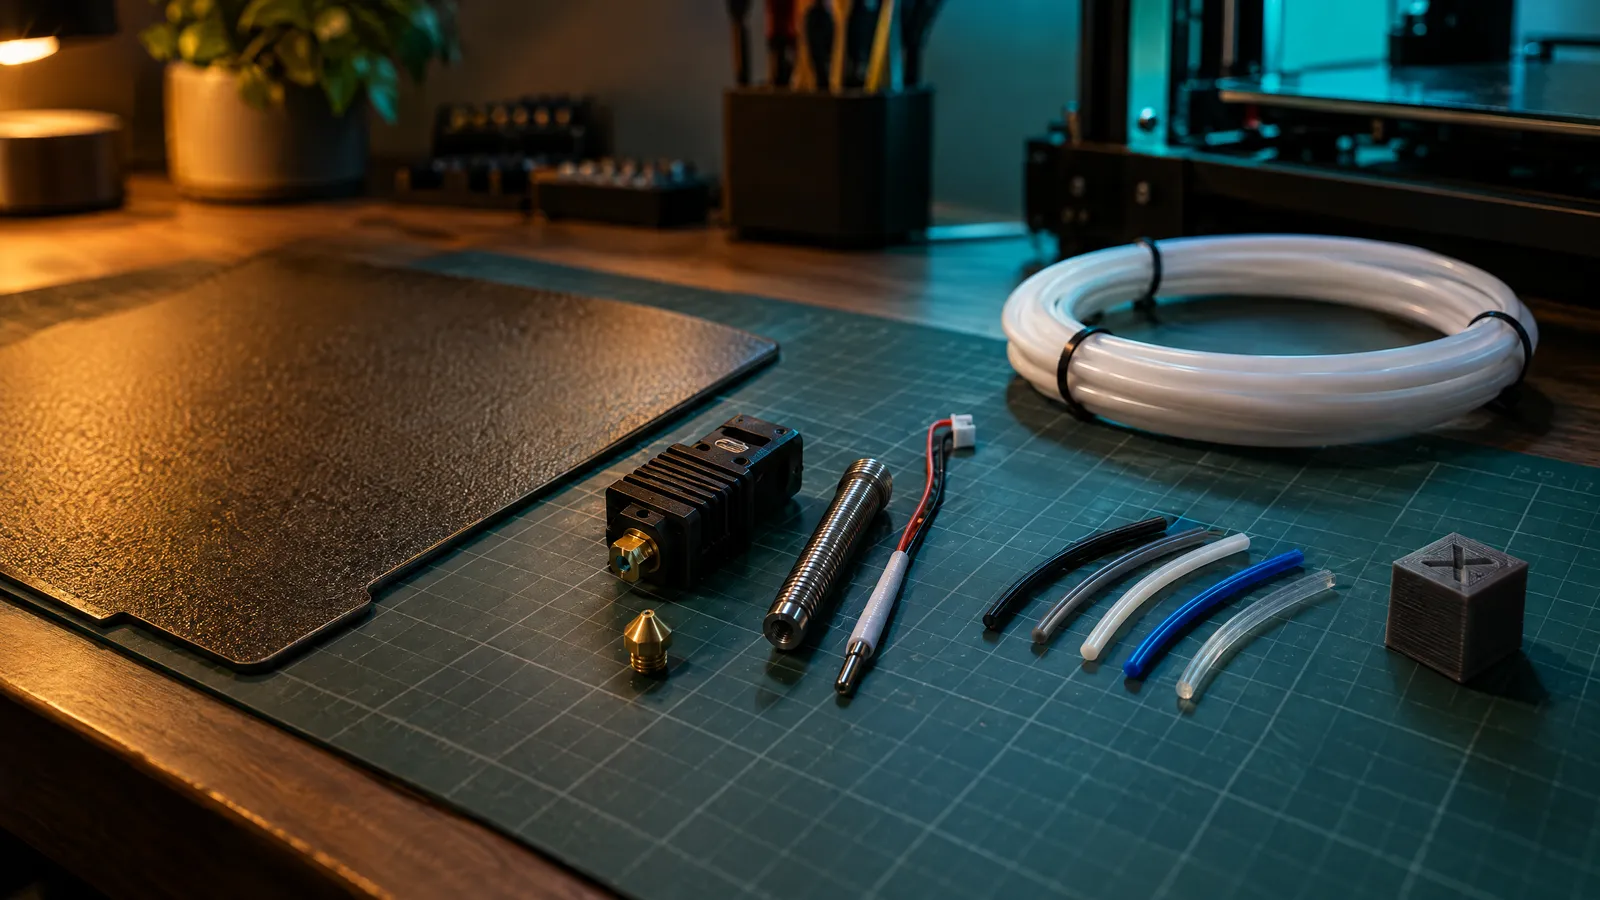
- Hotend: la parte caliente: bloque calefactor, cartucho, termistor, rompecalor y boquilla. Funde el filamento a la temperatura que le pidas.
- Boquilla: la punta por la que sale el plástico. La estándar es de latón y 0,4 mm; las de acero endurecido aguantan filamentos con fibra.
- Rompecalor (heat break): el tubo fino que separa la zona caliente del disipador. Si el calor sube por él, el filamento se ablanda antes de tiempo y atasca (heat creep).
- Termistor: el sensor que mide la temperatura del hotend o de la cama. Un termistor suelto provoca errores como MINTEMP o thermal runaway.
- Cama caliente: la base calefactada sobre la que se imprime. PLA trabaja con unos 55-65 °C; PETG, 70-85 °C; ABS y ASA, 90-110 °C.
- Lámina PEI: la superficie de impresión más habitual, una película de polieterimida sobre acero flexible. La lisa da caras brillantes; la texturizada, un acabado granulado y una pieza que se suelta sola al enfriarse.
- Sensor de nivelación: mide la distancia de la boquilla a la cama en varios puntos. Los hay táctiles (BLTouch, CR Touch), inductivos y de galgas o presión en el propio cabezal.
- Malla de nivelación (bed mesh): el mapa de alturas que hace ese sensor. El firmware compensa los desniveles moviendo el eje Z mientras imprime la primera capa.
- Z offset (desfase Z): la distancia que se suma o se resta a la altura de la boquilla tras nivelar. Unas centésimas de milímetro deciden si la primera capa se pega o no.
- Ventilador de capa: el que sopla sobre la pieza recién depositada. Al 100 % en PLA; bajo o apagado en ABS y ASA.
- Correas y poleas: transmiten el movimiento de los motores a los ejes X e Y. Una correa floja deja ondas y capas desplazadas.
- Husillo: la varilla roscada que sube y baja el eje Z. Si está sucio o torcido, aparecen bandas que se repiten a lo alto de la pieza.
- Sensor de filamento: detecta cuándo se acaba o se rompe el hilo y pausa la impresión.
Archivos 3D y laminado
- Malla: la superficie de un modelo 3D descrita con triángulos. Una figura detallada puede tener cientos de miles.
- STL: el formato más común para imprimir. Guarda sólo triángulos, sin color ni unidades: el programa supone que son milímetros.
- 3MF: el formato que usan los laminadores actuales. Guarda la pieza con sus unidades, sus colores, varias piezas en una placa y los ajustes de impresión.
- OBJ y GLB: formatos de modelado y de web. OBJ guarda geometría y, aparte, materiales; GLB lo lleva todo en un archivo, colores y texturas incluidos. Puedes convertir entre STL, OBJ y GLB en el navegador.
- Estanca (manifold): una malla cerrada, sin agujeros ni caras sueltas, que encierra un volumen. Es lo que necesita el laminador para saber qué es dentro y qué es fuera.
- Normales: la dirección hacia la que mira cada triángulo. Si una cara apunta hacia dentro, el laminador puede dejar huecos. Reparar modelo detecta bordes abiertos y caras mal orientadas.
- Laminador (slicer): el programa que corta el modelo en capas y calcula las trayectorias. Los más usados son Bambu Studio, OrcaSlicer, PrusaSlicer y Cura.
- G-code: el archivo de órdenes que sale del laminador: mover a tal punto, extruir tanto, calentar a tantos grados. Cada impresora espera el suyo, así que no sirve el de otra máquina.
- Perfil: el conjunto de ajustes guardado para una impresora, un material o una calidad, como «0.20mm Standard». Partir de los perfiles del fabricante ahorra muchas pruebas.
- Placa (plate): en el laminador, la cama virtual donde colocas las piezas que se imprimirán juntas.
Ajustes de impresión que verás en el laminador
- Altura de capa: el grosor de cada capa. Con boquilla de 0,4 mm, de 0,08 a 0,28 mm; 0,2 mm es el término medio entre detalle y tiempo.
- Ancho de línea: el ancho de cada hilo depositado, normalmente algo mayor que la boquilla: 0,42-0,45 mm con una de 0,4.
- Paredes (perímetros): las líneas que forman el contorno de cada capa. Dos bastan para piezas decorativas; tres o cuatro dan resistencia.
- Capas superiores e inferiores: las capas macizas que cierran la pieza por arriba y por abajo. Con pocas, el relleno se transparenta en la tapa.
- Relleno (infill): la estructura interior, en porcentaje. Un 10-15 % basta en figuras; el giroide y la rejilla son los patrones más usados. Pesa mucho en el coste: lo explicamos en cuánto cuesta imprimir en 3D.
- Voladizo (overhang): la parte de la pieza que sobresale sin nada debajo. Hasta unos 45° respecto a la vertical se imprime bien; más allá, pide soportes.
- Puente (bridge): una línea tendida en el aire entre dos apoyos. Con buena refrigeración, un puente de 20-30 mm sale sin soportes.
- Soportes: estructuras que sostienen los voladizos y se retiran al terminar. Los de árbol tocan menos la pieza y suelen gastar menos en figuras.
- Borde, falda y balsa: el borde (brim) amplía la primera capa alrededor de la pieza para que agarre mejor; la falda (skirt) es una línea separada que ceba la boquilla; la balsa (raft) es una base completa bajo la pieza.
- Retracción: el retroceso del filamento antes de un desplazamiento para que no gotee. En extrusor directo, de 0,5 a 1 mm; en Bowden, de 4 a 6 mm.
- Costura (seam): el punto donde empieza y acaba cada perímetro. Se puede alinear en una arista o esconder en una esquina.
- Caudal (flow): el multiplicador de cuánto plástico sale. Calibrarlo corrige paredes demasiado gruesas o con huecos.
- Pressure advance (linear advance): compensa la presión en la boquilla al acelerar y frenar, para que las esquinas no salgan engordadas.
- Input shaping: el firmware mide las vibraciones de la máquina y las anula, lo que permite imprimir rápido sin ondas en las paredes.
- Modo jarrón (vase mode): imprime una sola pared en espiral continua, sin relleno ni tapa. Ideal para jarrones y pantallas de lámpara.
- Torre de purga: la torre que se imprime al lado de la pieza para limpiar la boquilla en cada cambio de color.
- Alisado (ironing): la boquilla repasa la última capa casi sin extruir para dejar la tapa lisa.
- Calibración: las piezas de prueba para ajustar la máquina: cubo de 20 mm, torre de temperatura, prueba de retracción o de caudal.
Materiales: los filamentos más comunes
| Material | Boquilla | Cama | Para qué |
|---|---|---|---|
| PLA | 190-220 °C | 55-65 °C | Figuras, prototipos y casi todo en interior |
| PETG | 230-250 °C | 70-85 °C | Piezas que se doblan un poco o van al exterior |
| ABS y ASA | 240-260 °C | 90-110 °C | Calor y sol; necesitan cerramiento |
| TPU | 210-230 °C | 40-60 °C | Piezas flexibles: fundas, juntas, ruedas |
| Nailon (PA) | 250-280 °C | 70-90 °C | Piezas mecánicas resistentes al desgaste |
- PLA: fácil de imprimir y con poco olor. Se ablanda hacia los 60 °C, así que no aguanta el interior de un coche en verano.
- PETG: más tenaz y resistente al calor que el PLA. Tiende a hacer hilos y a pegarse demasiado a la PEI lisa.
- ABS y ASA: resisten temperatura; el ASA, además, el sol. Se contraen al enfriarse y desprenden vapores: imprímelos en cerrado y en una habitación ventilada.
- TPU: filamento flexible. La dureza Shore indica cuánto: 95A es el más común y se imprime despacio, mejor con extrusor directo.
- Nailon (PA): muy resistente, pero absorbe humedad del aire en horas y hay que secarlo antes de imprimir.
- Filamentos con fibra (CF, GF): llevan fibra de carbono o de vidrio picada. Son rígidos y gastan una boquilla de latón en pocas horas: usa acero endurecido.
- Higroscópico: que absorbe humedad. Un filamento húmedo chisporrotea, hace burbujas y deja hilos; se arregla con unas horas en un secador de filamento.
Los fallos de impresión con nombre propio
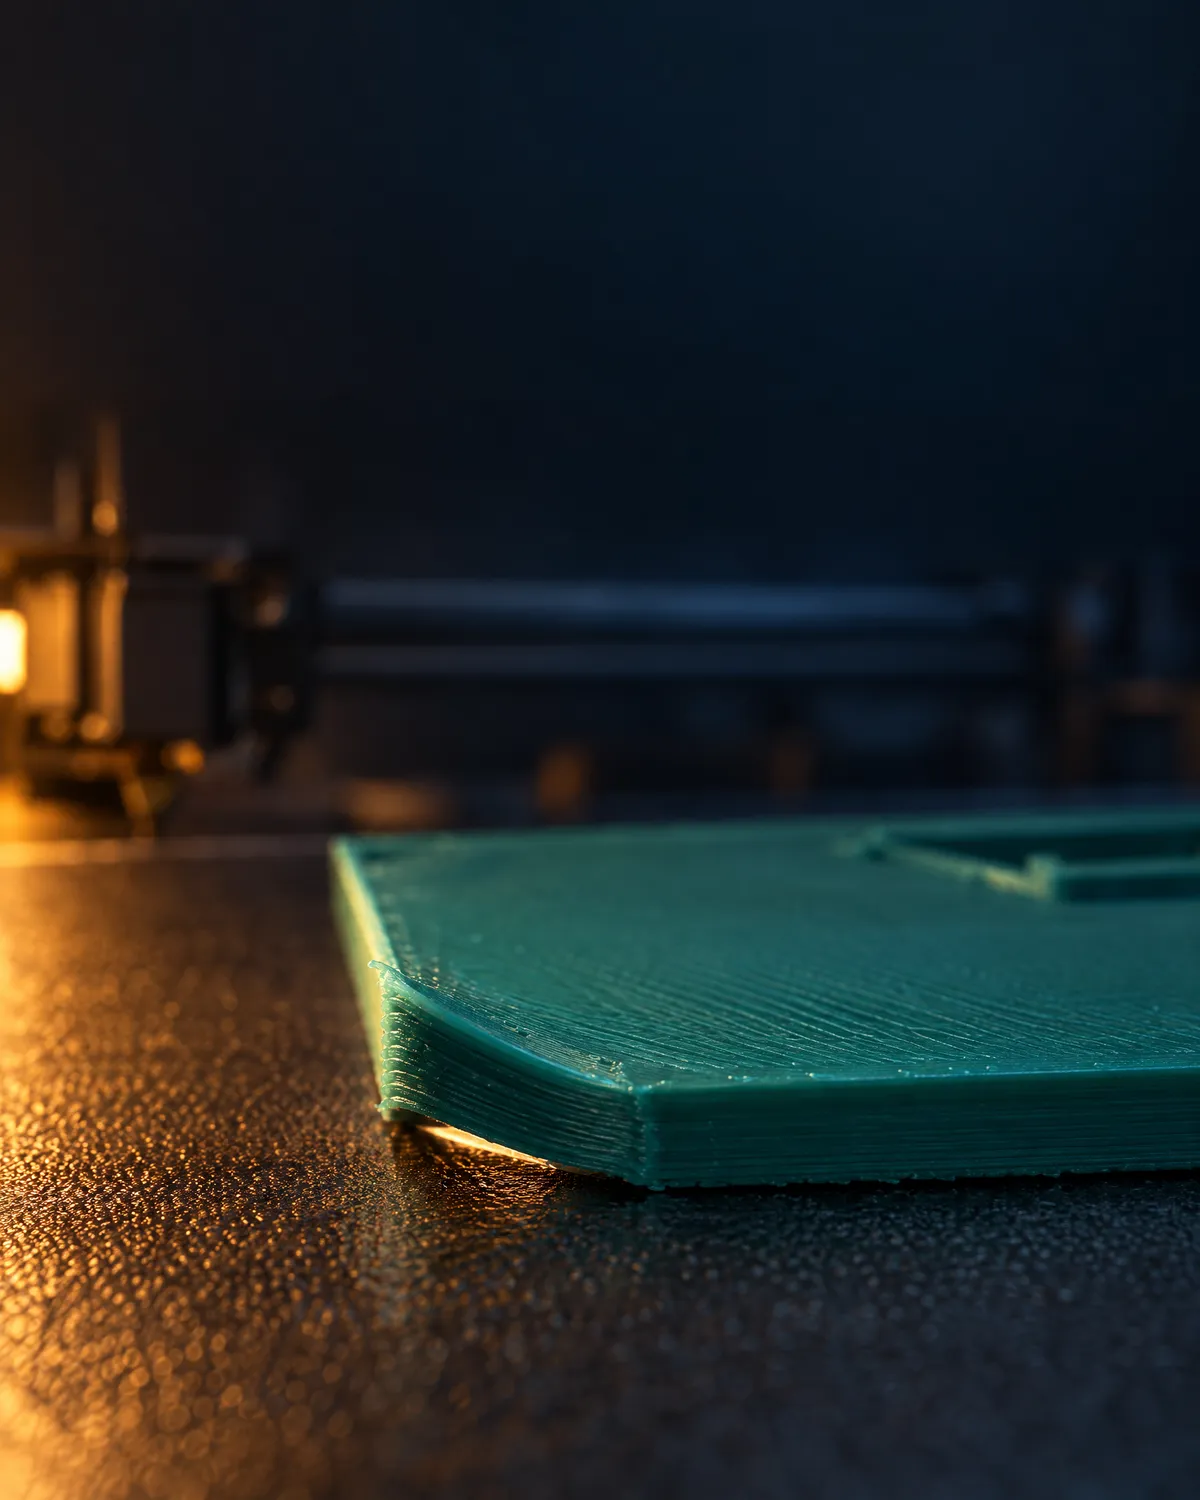
- Warping: las esquinas se levantan y la base se curva porque el plástico encoge al enfriarse. Muy típico en ABS y ASA sin cerramiento.
- Pata de elefante: las primeras capas salen más anchas que el resto, por boquilla demasiado baja o cama demasiado caliente.
- Stringing (hilos): telarañas entre partes de la pieza. Suelen deberse a filamento húmedo, temperatura alta o poca retracción.
- Subextrusión y sobreextrusión: sale menos o más plástico del necesario. La primera deja huecos y paredes finas; la segunda, bultos y medidas gruesas.
- Capas desplazadas (layer shift): la pieza se mueve de golpe en X o Y a cierta altura. Correas flojas, golpes de la boquilla o motores que pierden pasos.
- Delaminación: las capas se separan o la pieza se agrieta entre capas, normalmente por poca temperatura o demasiado ventilador.
- Ghosting (ringing): ondas o ecos en la pared después de una esquina o un relieve, por vibraciones de la máquina.
- Atasco y heat creep: la boquilla deja de extruir. Puede ser suciedad, un trozo carbonizado o calor que sube por el rompecalor.
- Extracción en frío (cold pull): método para limpiar la boquilla: se calienta, se deja enfriar un poco y se tira del filamento para sacar la suciedad pegada.
- Espagueti: la pieza se suelta y la impresora sigue extruyendo en el aire, dejando una maraña de hilo.
Si tu impresora hace alguna de estas cosas, cuéntaselo con una foto a la IA de usi3d en Resolver fallos de impresora 3D: te dice qué revisar primero y cómo arreglarlo, con las fuentes oficiales del fabricante. Te lo contamos con detalle en cómo resolver los fallos de tu impresora 3D con IA.
Firmware y programas de control
- Firmware: el programa interno de la impresora, que interpreta el G-code y controla motores y temperaturas. Los más extendidos son Marlin, Klipper y los propios de cada fabricante.
- Marlin: firmware libre que corre entero en la placa de la impresora. Lo llevan, o un derivado suyo, muchas Creality, Anycubic y las Prusa de generaciones anteriores.
- Klipper: firmware que reparte el trabajo: la placa sólo mueve motores y un ordenador pequeño, como una Raspberry Pi, hace los cálculos. Facilita input shaping y pressure advance, y se maneja desde el navegador con Mainsail o Fluidd.
- OctoPrint: programa para controlar y vigilar por red una impresora con Marlin, con cámara y complementos.
- Thermal runaway: la protección que apaga la impresora si una temperatura no sube o se dispara de forma anormal. Nunca la desactives.
Términos de la impresión en resina
- Cubeta (vat): el depósito de resina, con un fondo transparente por el que pasa la luz.
- FEP: la película antiadherente del fondo de la cubeta. Si se raya o se perfora, hay que cambiarla.
- Tiempo de exposición: los segundos que la luz endurece cada capa. Con poco, la pieza se despega o pierde detalle; con mucho, engorda.
- Lavado y curado: tras imprimir, la pieza se lava en alcohol isopropílico o en el limpiador que indique el fabricante y se cura con luz ultravioleta. Usa guantes de nitrilo y gafas durante todo el proceso.
- Efecto ventosa: una pieza hueca y cerrada hace vacío contra el FEP y se arranca. Se evita con agujeros de drenaje.
Preguntas frecuentes
¿Qué significa FDM en impresión 3D?
Fused Deposition Modeling, fabricación por deposición de material fundido: la impresora funde un filamento de plástico y lo deposita en capas. FFF (Fused Filament Fabrication) es el mismo proceso con otro nombre.
¿Qué es un laminador en impresión 3D?
El programa que corta el modelo 3D en capas y genera el G-code que sigue la impresora. Bambu Studio, OrcaSlicer, PrusaSlicer y Cura son los más usados.
¿Qué es el Z offset?
La corrección de altura de la boquilla respecto a la cama después de nivelar. Con unas centésimas de milímetro de más la primera capa no se pega, y con unas de menos la boquilla raspa la cama.
¿Qué es el warping?
La deformación de la pieza cuando el plástico encoge al enfriarse y levanta las esquinas de la cama. Se reduce con una cama limpia, un borde (brim) y, en ABS o ASA, una impresora cerrada.
¿Qué diferencia hay entre STL y 3MF?
STL guarda sólo la forma en triángulos, sin unidades ni color. 3MF guarda además las unidades, los colores, varias piezas y los ajustes de impresión, por eso lo prefieren los laminadores actuales.
¿Qué es Klipper?
Un firmware libre que reparte el trabajo entre la placa de la impresora y un ordenador pequeño, como una Raspberry Pi. Permite imprimir rápido con input shaping y se controla desde el navegador.