Guías · · Por el equipo de usi3d
Tu primera impresión 3D: de la caja a la pieza sin fallos
Para que tu primera impresión 3D salga bien: revisa el montaje, nivela la cama y ajusta la distancia de la boquilla, limpia la placa con jabón o alcohol isopropílico, usa PLA con el perfil de tu impresora en el laminador y empieza por una pieza pequeña de prueba. Quédate delante durante la primera capa: si se pega bien, lo más difícil ya está hecho.
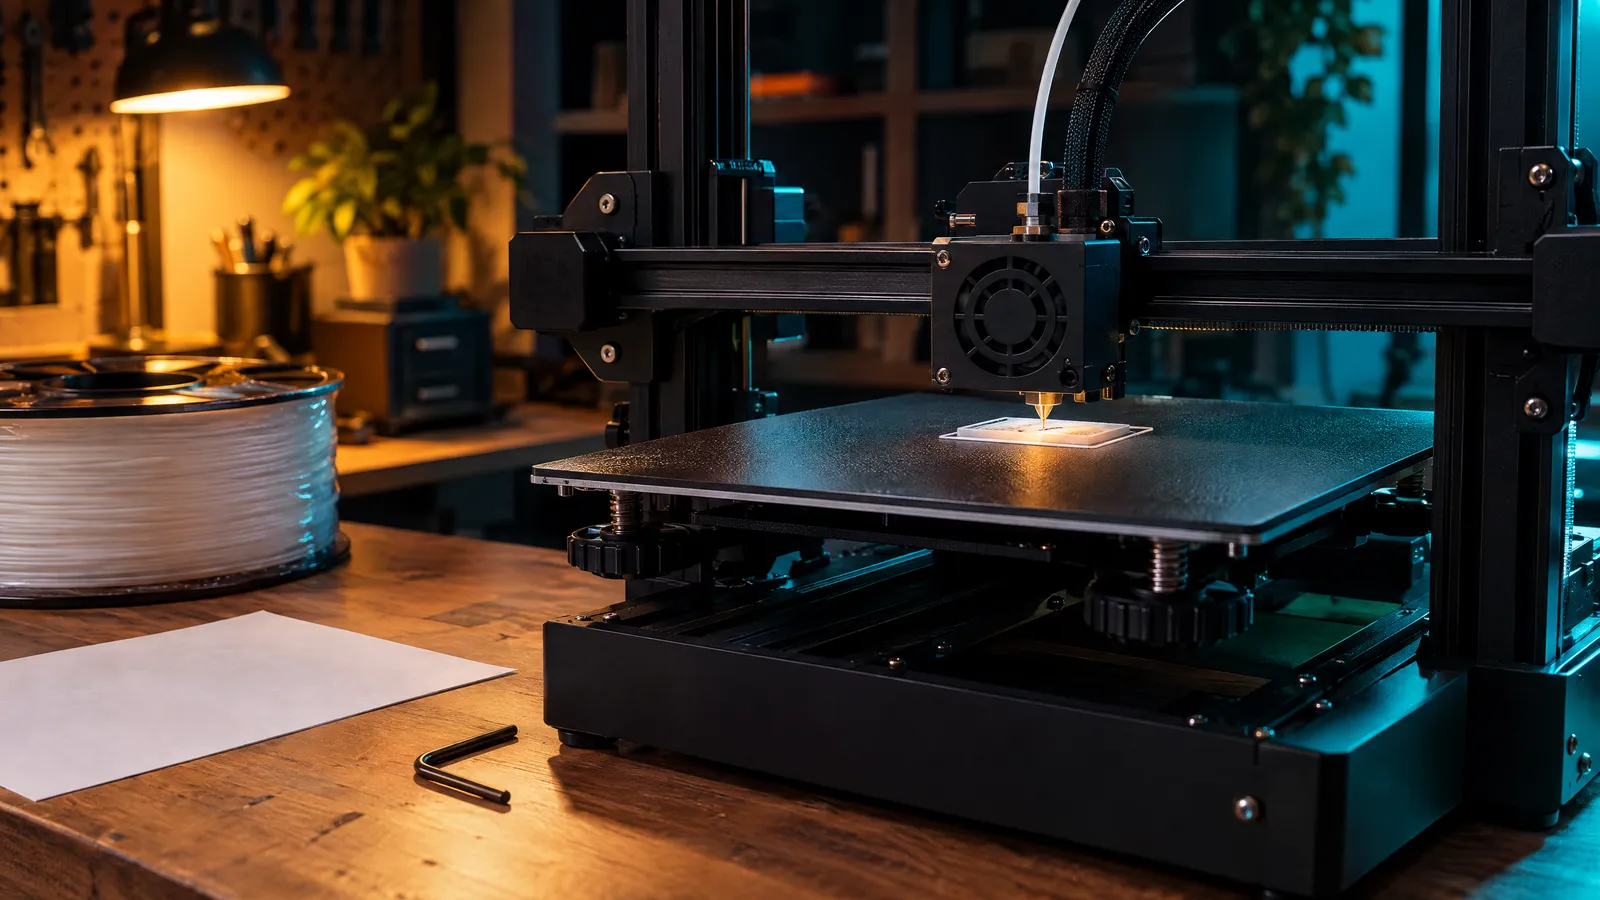
Lo esencial
- La mayoría de los fallos de una primera impresión vienen de la primera capa: cama mal nivelada, boquilla demasiado alta o placa sucia.
- Para empezar, PLA a 200-215 °C con la cama a 55-60 °C, capa de 0,2 mm, 2-3 paredes y 15 % de relleno.
- Usa el perfil de tu impresora en el laminador (Bambu Studio, OrcaSlicer, PrusaSlicer o Cura) antes de tocar ningún ajuste.
- La primera pieza debe ser pequeña y rápida: un cubo de calibración de 20 mm o el modelo de prueba que trae la impresora.
La primera impresión es la que más ilusión hace y la que más se tuerce. Casi nunca por culpa de la impresora: casi siempre es una cama a un par de décimas de donde debería, un dedo de grasa en la placa o una bobina que ha pasado un mes abierta junto a la ventana. Esta guía sigue el orden real, desde que abres la caja hasta que despegas la pieza, con valores concretos para no ir a ciegas.
Antes de encender: montaje y sitio
Las impresoras actuales llegan casi montadas, pero el transporte afloja cosas. Antes del primer encendido, repasa:
- Tornillos del pórtico y de la cama, con la llave allen que trae la caja. Que nada baile al empujarlo con la mano.
- Correas. Deben estar tensas como la cuerda de una guitarra grave: si las pellizcas, vibran con un tono y no se quedan arrugadas.
- Bridas y espumas de transporte. Más de una primera impresión ha fallado por una brida olvidada en el eje Y.
- El sitio. Una mesa firme, lejos de corrientes de aire y de la luz directa del sol. Una mesa que se balancea se nota en las capas.
Si el fabricante tiene firmware más reciente que el de fábrica, actualízalo antes de empezar siguiendo sus instrucciones. Suele corregir fallos de calibración que te ahorrarás buscar más tarde.
Qué filamento usar en tu primera impresión
Empieza con PLA. Imprime a temperaturas bajas, apenas encoge al enfriarse y perdona errores de nivelado que otros materiales no perdonan. Deja el resto para cuando la impresora ya te haya dado unas cuantas piezas buenas.
| Material | Boquilla | Cama | Para empezar |
|---|---|---|---|
| PLA | 190-220 °C | 55-65 °C | Sí: el más fácil |
| PETG | 230-250 °C | 70-85 °C | Después: hace más hilos y se pega mucho a la PEI lisa |
| TPU (flexible) | 210-230 °C | 40-60 °C | No: pide velocidades bajas y buen extrusor |
| ABS / ASA | 240-260 °C | 90-110 °C | No: necesita impresora cerrada y ventilación |
Mira siempre la etiqueta de la bobina: cada fabricante da su rango y manda sobre esta tabla. Y guarda el filamento en una bolsa cerrada con desecante cuando no lo uses. El PLA húmedo hace burbujas, chasquidos e hilos.
Cómo nivelar la cama y ajustar la primera capa
La boquilla tiene que quedar a la misma distancia de la placa en toda la superficie, y esa distancia tiene que ser la justa para aplastar un poco el filamento contra ella. Muchas impresoras modernas lo miden solas con una sonda y crean una malla de la cama. Aun así, el ajuste fino de la altura, el Z offset, a veces hay que tocarlo a mano.
Si tu impresora se nivela a mano
Calienta
Pon la cama a su temperatura de trabajo (60 °C para PLA) y la boquilla a unos 150 °C, para que el metal se dilate como lo hará al imprimir sin que gotee filamento.
Lleva la boquilla a cada esquina
Con los motores desactivados o desde el menú de nivelado, coloca la boquilla sobre cada tornillo de la cama.
Usa una hoja de papel
Un folio normal mide alrededor de 0,1 mm. Ajusta la rueda de cada esquina hasta que el papel roce la boquilla al moverlo, sin quedarse atrapado.
Repite una segunda vuelta
Tocar una esquina mueve las demás. Dos vueltas completas suelen bastar; termina con el centro de la cama.
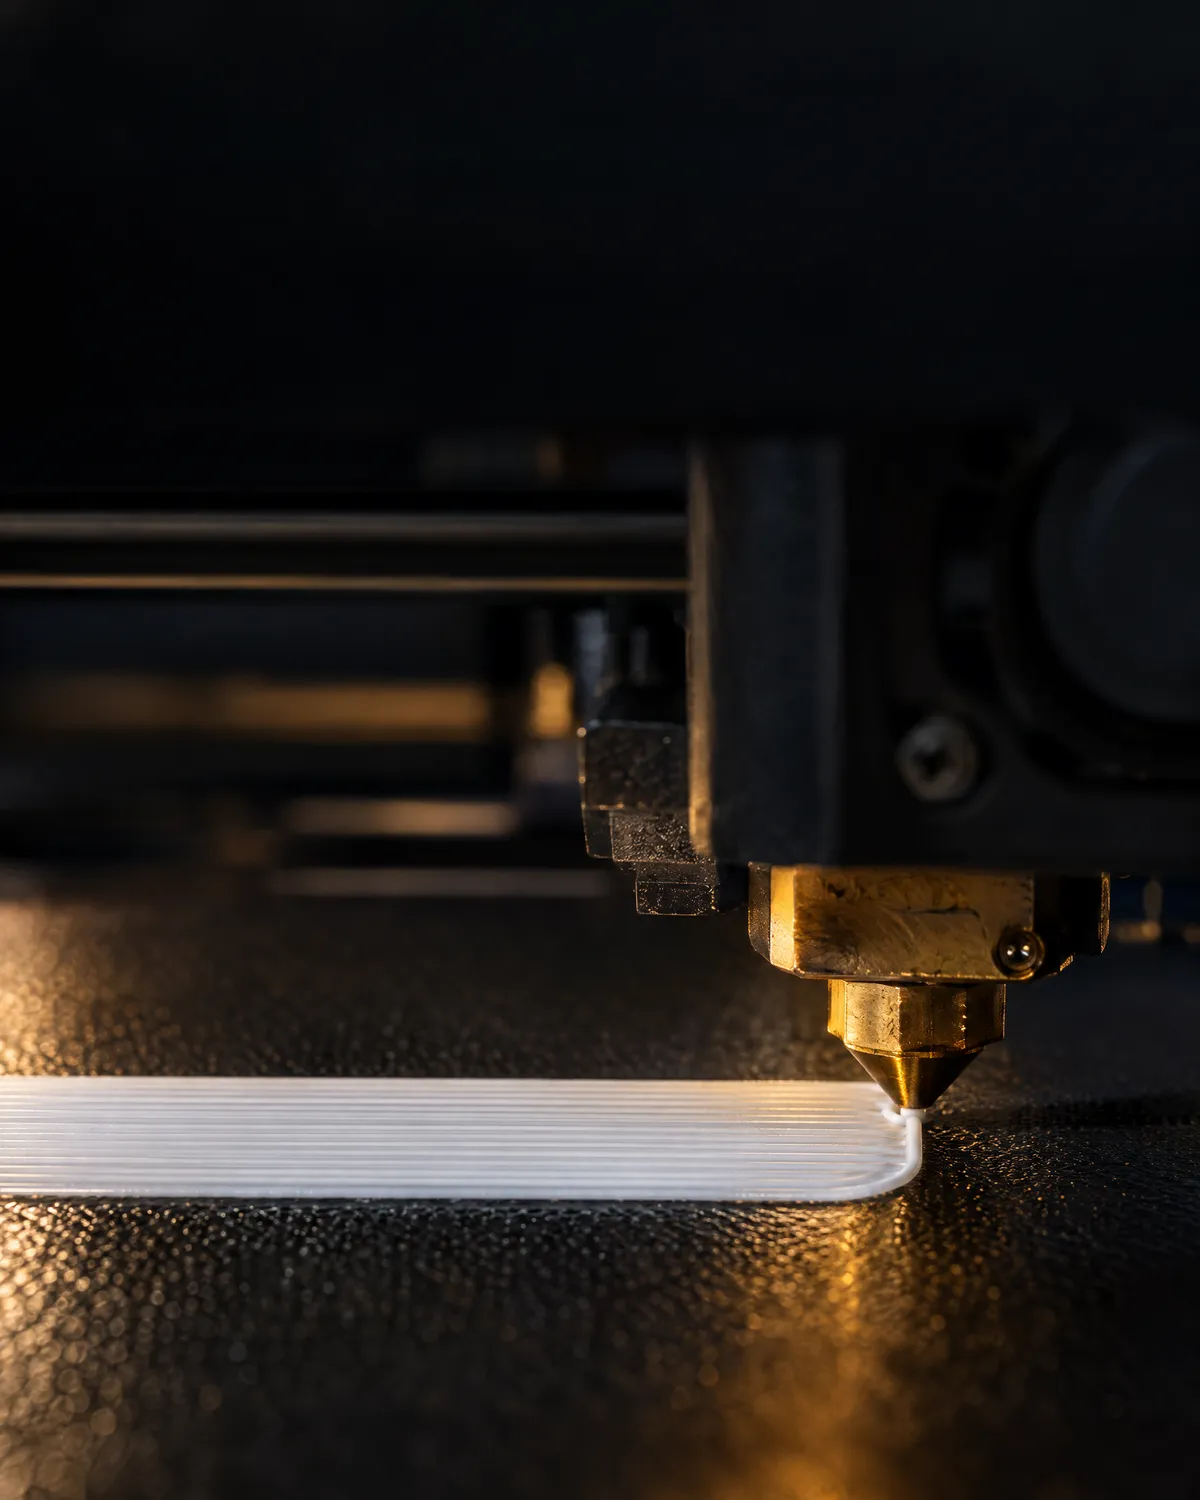
Cómo saber si la primera capa está bien
| Lo que ves | Qué significa | Qué hacer |
|---|---|---|
| Líneas redondas, separadas, que se despegan | Boquilla demasiado alta | Baja el Z offset 0,02-0,05 mm |
| Líneas aplastadas que se unen en una superficie lisa | Distancia correcta | Nada: imprime |
| Superficie transparente, rayada o con crestas | Boquilla demasiado baja | Sube el Z offset 0,02-0,05 mm |
| Bien en un lado y mal en otro | Cama desnivelada | Repite el nivelado o la malla de la cama |
Cómo limpiar la placa de impresión
La grasa de los dedos es la causa más tonta y más frecuente de que la pieza se despegue. Lava la placa PEI con agua tibia y lavavajillas de vez en cuando, sécala con papel y, entre impresión e impresión, pásale alcohol isopropílico del 90 % o más. A partir de ahí, cógela siempre por los bordes.
Con PETG sobre PEI lisa pasa lo contrario: se pega tanto que puede arrancar trozos de la superficie. Una capa fina de pegamento en barra hace de separador. En las placas texturizadas no suele hacer falta.
Qué laminador usar y qué ajustes poner
El laminador convierte tu modelo (STL o 3MF) en las instrucciones que ejecuta la impresora. Usa el que recomienda tu fabricante: ya trae su perfil probado. Los más usados son gratuitos:
- Bambu Studio, para impresoras Bambu Lab.
- PrusaSlicer, para Prusa y muchas otras.
- OrcaSlicer, de código abierto, con perfiles para muchas marcas.
- UltiMaker Cura, veterano y compatible con casi todo.
Elige tu impresora, la boquilla (casi siempre 0,4 mm) y el material, y no cambies nada más la primera vez. Si quieres saber de dónde salen los números, estos son los ajustes de partida típicos para PLA: capa de 0,2 mm, 2 o 3 paredes, 15 % de relleno, soportes sólo si el modelo tiene salientes de más de 45° y un borde (brim) de 5 mm si la pieza apoya poca superficie.
Qué imprimir la primera vez
Algo pequeño y rápido, de 15 a 30 minutos. El modelo de prueba que trae la tarjeta de la impresora es ideal, porque está laminado para ella. Si no hay, un cubo de calibración de 20 mm te dirá si las medidas y la primera capa están bien. Deja la figura de 12 cm para la tercera o cuarta pieza.
Si quieres imprimir algo tuyo, puedes crearlo con IA a partir de una foto o de una descripción. Antes de laminarlo, comprueba que la malla no tiene huecos en Reparar modelo y, si quieres saber cuánto filamento y dinero pide, pásalo por Calcular coste.
Durante la impresión y al terminar
- Quédate mirando los primeros 5-10 minutos. Si la primera capa no se pega, cancela: no se arregla sola.
- Escucha. Un chasquido rítmico en el extrusor indica que le cuesta empujar el filamento.
- Al terminar, deja que la cama se enfríe. El PLA se suelta solo de la PEI por debajo de unos 30 °C; con placa flexible, dóblala un poco.
- Quita los soportes con unos alicates de punta y, si queda rebaba, un cúter o una lima fina.
Si algo sale mal
| Síntoma | Causa más probable | Primera comprobación |
|---|---|---|
| La pieza se despega o se mueve | Primera capa alta o placa sucia | Limpia con alcohol y baja el Z offset |
| No sale filamento al empezar | Boquilla demasiado pegada o atascada | Sube el Z offset y extruye a mano |
| Hilos entre partes | Temperatura alta o filamento húmedo | Baja 5 °C y seca la bobina |
| Las esquinas se levantan | Diferencia de temperatura y poca adherencia | Añade un borde y evita corrientes de aire |
| Capas desplazadas en escalón | Correa floja o golpe del cabezal | Revisa la tensión de las correas |
Si el problema no está en la tabla o no se arregla, cuéntaselo a Resolver fallos de impresora 3D con IA con una foto: te dirá qué revisar primero para tu impresora concreta, con las fuentes del fabricante. Y si es tu primer día en usi3d, aquí tienes lo que hace cada herramienta.
Preguntas frecuentes
¿Qué filamento es mejor para empezar a imprimir en 3D?
El PLA. Se imprime a 190-220 °C con la cama a 55-65 °C, apenas se deforma al enfriarse y perdona pequeños errores de nivelado.
¿Cómo sé si la cama está bien nivelada?
Por la primera capa: las líneas deben salir aplastadas y unidas en una superficie lisa en toda la cama. Si se ven redondas o transparentes, ajusta el nivelado o el Z offset.
¿Qué laminador uso para mi primera impresión?
El que recomienda el fabricante de tu impresora, con su perfil: Bambu Studio, PrusaSlicer, OrcaSlicer o Cura son gratuitos y traen perfiles probados.
¿Por qué no se pega la primera capa?
Casi siempre por una de tres cosas: la boquilla está demasiado alta, la placa tiene grasa o la cama no está nivelada. Limpia con alcohol isopropílico y baja el Z offset poco a poco.
¿Qué imprimo la primera vez?
Algo pequeño y rápido: el modelo de prueba que trae la impresora o un cubo de calibración de 20 mm. Te dirá si la primera capa y las medidas están bien antes de piezas largas.
¿Puedo dejar la impresora 3D imprimiendo sola?
Durante las primeras impresiones, no. Cuando ya conozcas tu máquina, sigue las recomendaciones de seguridad del fabricante y vigila al menos la primera capa.