Guías · · Por el equipo de usi3d
La boquilla de tu impresora 3D: cuándo cambiarla y cuál elegir (latón, acero endurecido, diámetros)
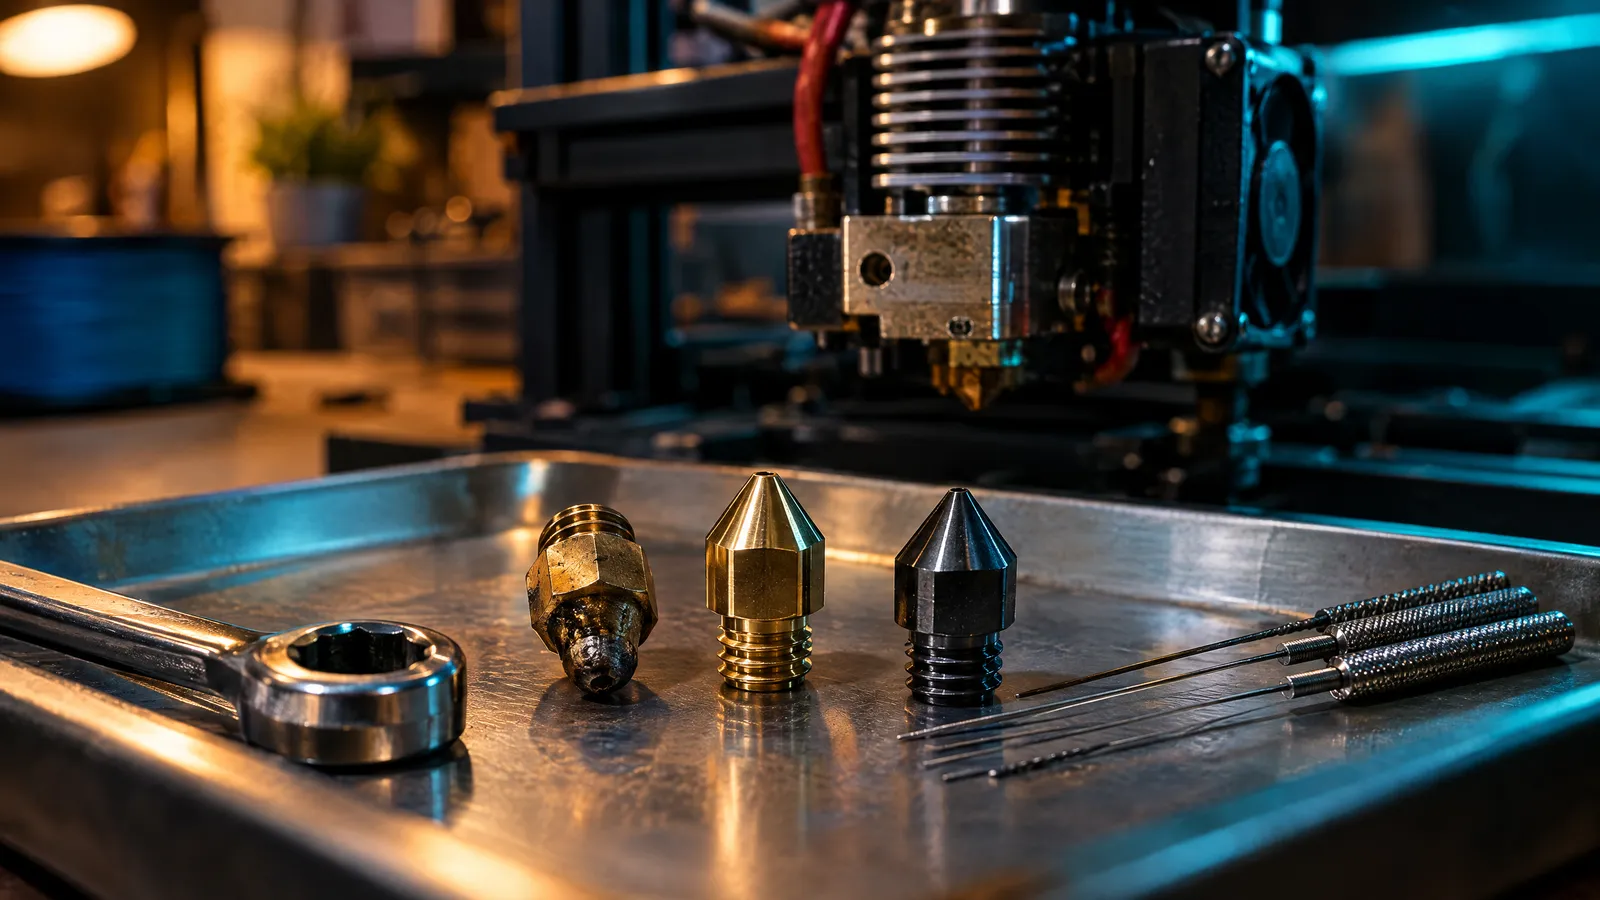
Cambia la boquilla cuando la subextrusión vuelve aunque el filamento esté seco y el extrusor bien, cuando la punta se ve achatada o el agujero ovalado, después de un choque con la cama o tras imprimir filamentos abrasivos con una de latón. Para PLA y PETG sirve la de latón de 0,4 mm de toda la vida; para fibra de carbono, vidrio o fosforescentes, acero endurecido, y mejor de 0,6 mm.
Lo esencial
- Una boquilla gastada da subextrusión, perímetros más anchos y detalles peores aunque el resto de la impresora esté bien.
- El latón dura mucho con PLA, PETG, ABS o TPU, pero los filamentos con fibra o partículas lo desgastan en pocos kilos.
- El acero endurecido aguanta los abrasivos y conduce peor el calor: suele pedir de 5 a 15 °C más.
- La altura de capa no debería pasar del 75 % del diámetro: 0,3 mm con una boquilla de 0,4 y 0,45 mm con una de 0,6.
- Después de cambiarla, ajusta el desfase Z y la primera capa, y dile al laminador y a la impresora el diámetro nuevo.
Por qué la boquilla es una pieza de desgaste
Por la boquilla pasan, a 200-280 °C, todos los metros de filamento que imprimes. Su agujero, de 0,4 mm en casi todas las impresoras, define el ancho de cada línea, y la cara plana de la punta alisa el plástico que acaba de depositar. Cuando esa punta se redondea o el agujero se agranda, la impresora sigue funcionando, pero imprime peor.
Es una pieza barata y fácil de cambiar en la mayoría de las impresoras. Por eso, ante una calidad que ha empeorado poco a poco sin otra explicación, conviene sospechar de ella pronto.
Señales de que tienes que cambiar la boquilla
- Subextrusión que vuelve: huecos en las tapas y paredes finas aunque el filamento esté seco, el extrusor apriete bien y el caudal esté calibrado. Repasa antes la guía de subextrusión.
- Líneas más anchas y detalles peores: textos pequeños emborronados, esquinas redondeadas, perímetros que miden más de lo que deberían.
- Punta achatada o agujero ovalado: compárala con una nueva bajo una lupa o con la cámara del móvil en modo macro.
- Atascos que no se van: si después de una extracción en frío (cold pull) y de pasar la aguja sigue atascándose, cámbiala. La guía de atascos y heat creep te ayuda a descartar otras causas.
- Golpe contra la cama: una punta marcada o torcida raya las capas y arruina la primera.
- Plástico que sale por la rosca: un pegote alrededor del bloque calefactor indica que la boquilla está floja o mal apretada.
- Has impreso un abrasivo con latón: aunque aún no notes nada, revísala.
¿Cada cuánto se cambia la boquilla?
No hay un número fijo de horas. Una boquilla de latón que sólo imprime PLA, PETG, ABS o TPU puede durar meses de uso diario e incluso años. Con filamentos cargados de fibra de carbono o de vidrio, con los fosforescentes, los de madera o los metálicos, la cosa cambia: esas partículas lijan el latón por dentro y una boquilla puede quedar inservible en uno o dos kilos, a veces antes.
Una costumbre útil: revisa la punta cada pocos meses si imprimes a diario, ten siempre una de recambio del mismo tipo y, cuando cambies, guarda la vieja para compararla. Notarás el desgaste mejor así que mirando una sola.
Latón, acero endurecido y otros materiales
| Material | Con PLA, PETG, ABS, TPU | Con fibra, fosforescente, madera | Conducción del calor | Cuándo elegirla |
|---|---|---|---|---|
| Latón | Muy buena | Se gasta rápido | Excelente | La de serie; para casi todo |
| Acero endurecido | Buena | Muy buena | Peor: sube de 5 a 15 °C | Si imprimes abrasivos a menudo |
| Acero inoxidable | Buena | No pensada para abrasivos | Peor que el latón | Casos concretos; no es la de los abrasivos |
| Cobre chapado | Muy buena | Se gasta | Excelente | Altas temperaturas y menos plástico pegado |
| Punta de acero endurecido con cuerpo de cobre (bimetal) | Muy buena | Buena | Muy buena | Abrasivos sin perder caudal; más cara |
| Carburo de wolframio o punta de rubí | Muy buena | Excelente | Buena | Uso intensivo de abrasivos; las más caras |
El acero endurecido es la elección más común para los abrasivos. Su pega es que conduce peor el calor: a la misma velocidad, el plástico sale algo más frío, así que suele hacer falta subir la temperatura entre 5 y 15 °C o bajar el caudal. Si notas capas que se separan con una boquilla de acero recién puesta, empieza por ahí. En la guía de filamentos con fibra tienes lo que recomiendan Prusa y Bambu Lab para estos materiales.
Qué diámetro de boquilla elegir: 0,2, 0,4, 0,6 u 0,8 mm
La regla práctica: la altura de capa, entre el 25 % y el 75 % del diámetro, y el ancho de línea, entre el 100 % y el 150 %. Con esa base:
| Diámetro | Altura de capa útil | Para qué | Lo bueno | Lo malo |
|---|---|---|---|---|
| 0,2 mm | 0,05-0,15 mm | Miniaturas, textos pequeños, piezas de joyería | Detalle muy fino | Muy lenta y se atasca con más facilidad |
| 0,4 mm | 0,10-0,30 mm | Casi todo; es la que viene de serie | Equilibrio entre detalle y velocidad | Justa para abrasivos |
| 0,6 mm | 0,15-0,45 mm | Piezas funcionales, cajas, filamentos con fibra | Más rápida, paredes más fuertes, menos atascos | Se pierde detalle fino |
| 0,8 mm | 0,20-0,60 mm | Jarrones en modo espiral, piezas grandes | Muy rápida | Escalones y capas muy visibles |
Un ejemplo con números: una caja de 150 × 100 × 60 mm con tres perímetros. Con 0,4 mm y capas de 0,2 mm, cada pared mide 1,2 mm y la pieza lleva 300 capas. Con 0,6 mm y capas de 0,3 mm, la pared pasa a 1,8 mm con los mismos tres perímetros y las capas bajan a 200: más robusta y bastante más rápida, a cambio de un acabado menos fino. Si quieres gastar menos material sin cambiar de boquilla, mira cómo ahorrar filamento.
No todas las boquillas valen para todas las impresoras
Muchas comparten la rosca M6, pero cambian la longitud y la forma de la punta. Las más comunes son las V6 (E3D y compatibles, muy extendidas), las MK8 (Ender 3 y muchas Creality antiguas, con la rosca más larga) y las Volcano (largas, para mucho caudal). Una boquilla de longitud distinta deja el bloque a otra altura y puede no sellar bien con el tubo interior.
Otras impresoras usan sistemas propios. En las Bambu Lab X1 y P1 se cambia el hotend con su boquilla; en la A1 y la A1 mini se sueltan sin herramientas con un cierre. Mira el manual de tu modelo antes de comprar; y si lo que tienes es un atasco en una X1 o una P1, empieza por su guía de boquilla atascada.
Cómo cambiar la boquilla paso a paso
Estos pasos valen para hotends con boquilla roscada tipo V6 o MK8. Si tu impresora cambia el hotend entero, sigue su manual.
Prepara las herramientas
Una llave de vaso del tamaño del hexágono de la boquilla (7 mm en las V6), una llave inglesa o fija para sujetar el bloque calefactor, guantes resistentes al calor y una superficie metálica donde dejar la boquilla caliente.
Calienta y descarga
Sube el hotend a la temperatura del último material que usaste y retira el filamento. El plástico de dentro tiene que estar blando para que la rosca no se bloquee.
Sujeta el bloque y desenrosca
Inmoviliza el bloque calefactor con la llave para que no gire: si gira, puedes arrancar los cables del termistor o del calentador. Desenrosca la boquilla en sentido antihorario.
Enrosca la nueva
Rosca la nueva con la llave hasta que haga tope, sin forzar. El apriete final se hace en caliente: E3D, por ejemplo, indica hacerlo a 285 °C en el V6, porque el metal dilata y una boquilla apretada en frío se afloja al calentarse.
Ajusta la impresora
Cada boquilla tiene una longitud ligeramente distinta: vuelve a ajustar el desfase Z o la galga de la primera capa. Indica el diámetro nuevo en el laminador (Bambu Studio, OrcaSlicer, PrusaSlicer o Cura) y, si tu impresora lo pide, también en ella.
Imprime una prueba
Una primera capa de prueba y un cubo de calibración. Si cambiaste de material de boquilla, calibra también el caudal. Si la primera capa no sale bien, la guía de primera capa irregular y desfase Z te dice por dónde seguir.
Dónde comprar boquillas y cómo saber si el problema es otro
En la tienda de usi3d tienes boquillas de latón y de acero endurecido en formato V6 y MK8, juegos para impresoras concretas y kits de agujas para limpiarlas, cada uno con las impresoras compatibles a la vista. Se compran en la web de cada tienda.
Si no tienes claro que la culpa sea de la boquilla, cuéntale el síntoma a la IA de fallos de usi3d con una foto de la pieza y otra de la punta: te pregunta lo que necesita y te dice qué revisar primero. Y si prefieres leer, las guías de fallos recogen los procedimientos oficiales de cada marca. Para orientarte con los términos, tienes el glosario de impresión 3D.
Preguntas frecuentes
¿Cada cuánto hay que cambiar la boquilla de una impresora 3D?
No hay un plazo fijo. Con PLA o PETG una de latón dura meses o años; con filamentos abrasivos, como los que llevan fibra de carbono, puede gastarse en uno o dos kilos.
¿Cómo sé si la boquilla está gastada?
Por la subextrusión que vuelve sin otra causa, líneas más anchas, detalles peores y una punta achatada o con el agujero ovalado. Compárala con una nueva bajo una lupa.
¿Latón o acero endurecido?
Latón para PLA, PETG, ABS, ASA y TPU. Acero endurecido si imprimes filamentos con fibra de carbono o de vidrio, fosforescentes o con partículas metálicas; sube de 5 a 15 °C la temperatura.
¿Qué diámetro de boquilla es mejor?
La de 0,4 mm sirve para casi todo. La de 0,6 mm imprime más rápido y da piezas más fuertes; la de 0,2 mm, más detalle a cambio de mucho más tiempo.
¿Hay que apretar la boquilla en caliente?
Sí, en hotends de boquilla roscada el apriete final se hace en caliente, porque el metal dilata. E3D indica 285 °C para su V6. Sujeta siempre el bloque calefactor con una llave.
¿Qué hay que ajustar después de cambiar la boquilla?
El desfase Z o la primera capa, el diámetro en el laminador y en la impresora y, si cambiaste de material de boquilla, el caudal y la temperatura.