Tutoriales · · Por el equipo de usi3d
Cómo imprimir una pieza más grande que la cama de tu impresora 3D
Si un modelo no cabe en la cama, se parte en piezas que sí quepan, cada una con una cara de corte plana y espigas que las alinean, y se pegan al final. Lo delicado es elegir por dónde cortar y acertar con la holgura: 0,20 mm por lado es un buen punto de partida, pero conviene comprobarlo con una probeta. Separar en piezas de usi3d lo hace en tu navegador, sin gastar créditos. Desde el 3 de noviembre de 2026, la descarga de las piezas va con el plan Pro, Max o Empresa.
Lo esencial
- Un modelo que no cabe en la cama se parte en piezas que sí quepan y se une con espigas o tetones de centrado y pegamento.
- Corta por zonas lisas y anchas, lejos del detalle fino, y apoya la cara de corte en la cama: sale plana y casi nunca pide soportes.
- Una holgura de 0,20 mm por lado funciona en muchas impresoras FDM; imprime antes una probeta para ajustarla a tu máquina y tu material.
- Separar en piezas de usi3d trabaja en tu navegador con STL, 3MF o GLB de hasta 3 millones de triángulos, sin créditos, y entrega un 3MF con una placa por cama o un ZIP de STL.
Qué hacer cuando una pieza no cabe en la cama
Antes de partir nada, prueba lo barato. En una cama de 256 × 256 mm la diagonal mide unos 362 mm, así que una pieza larga y estrecha a veces cabe girada 45° en el laminador. Si el tamaño exacto no importa, reducirla un 10 o un 15 % también puede bastar.
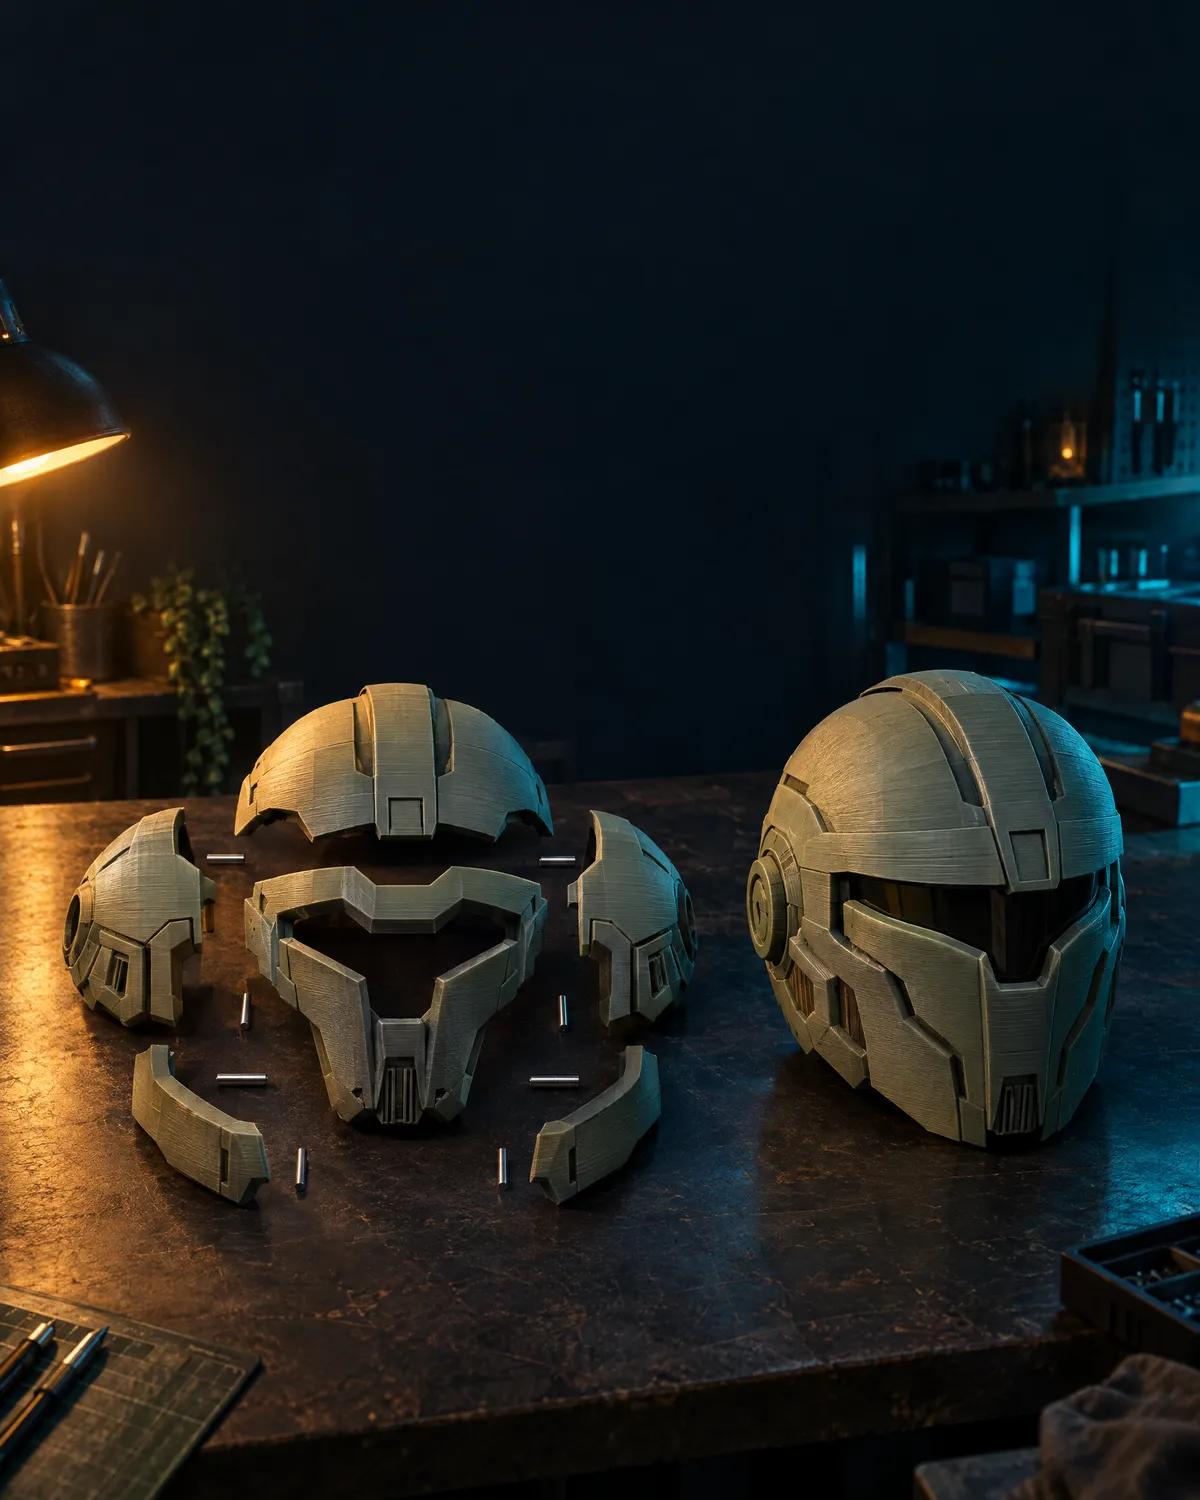
Cuando ninguna de las dos cosas funciona (un casco de cosplay, una lámpara de 40 cm, una maqueta a escala) toca partirla. Bien hecho, el corte apenas se ve y la pieza aguanta: las juntas con espigas y pegamento suelen resistir más que las capas de alrededor.
| Impresora | Volumen de impresión | Cómo la eliges en usi3d |
|---|---|---|
| Bambu Lab A1 mini | 180 × 180 × 180 mm | En la lista |
| Bambu Lab A1 | 256 × 256 × 256 mm | En la lista |
| Bambu Lab P1S y X1 Carbon | 256 × 256 × 250 mm | En la lista |
| Prusa MK4 | 250 × 210 × 220 mm | «Otra impresora», con sus medidas |
| Creality Ender-3 V3 SE | 220 × 220 × 250 mm | «Otra impresora», con sus medidas |
Dónde cortar un modelo para imprimirlo por partes
El sitio del corte decide cómo de bien se imprime cada pieza y cuánto se va a notar la junta. Estas reglas sirven tanto si cortas a mano en tu laminador como si lo hace una herramienta:
- Por zonas lisas o rectas. Un corte que atraviesa una superficie plana se disimula con un poco de lija; uno que pasa por una cara, unas letras o una rejilla fina se nota siempre.
- Donde la sección sea ancha. Una junta de 40 × 40 mm admite varias espigas y mucha superficie de pegado; una de 10 mm de diámetro queda floja aunque la pegues bien.
- Pensando en cómo se va a imprimir. La cara de corte es plana y grande: si la pieza apoya sobre ella, la primera capa agarra bien y a menudo no hace falta soporte.
- Lejos de donde trabaja la pieza. En un soporte o un brazo que carga peso, no cortes justo en el codo: ahí es donde se va a abrir.
- Con las menos piezas posibles. Cada junta suma un pequeño error de alineación y un rato de lijado. Tres piezas bien elegidas dan mejor resultado que siete.
Espigas, tetones y holgura: cómo encajan las piezas
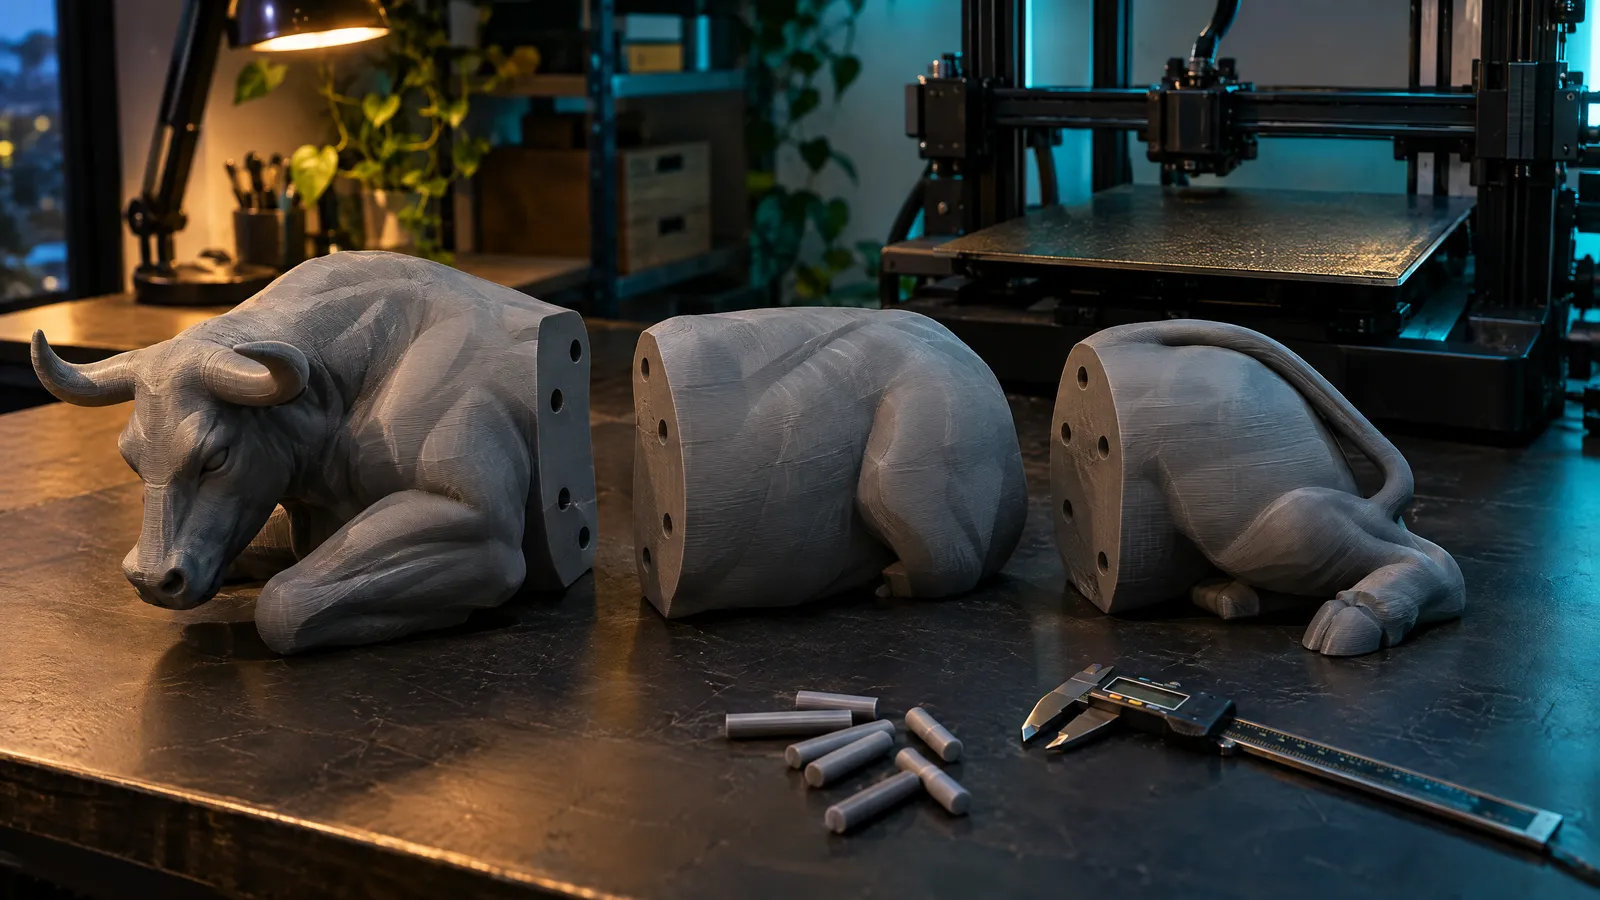
Las espigas sueltas son cilindros que se imprimen aparte y entran en dos agujeros, uno en cada cara del corte. Conviene imprimirlas tumbadas: así las capas van a lo largo y no se parten por la mitad al meterlas. Cuando la pared es demasiado fina para un agujero, se usan tetones de centrado, unos pines cortos impresos en una de las caras que entran en hoyos de la otra.
La holgura es el hueco que dejas entre la espiga y su agujero, medido por cada lado. Con una espiga de 6 mm y 0,20 mm por lado, el agujero mide 6,40 mm. Si sale justa, la espiga no entra o raja la pieza; si sobra, la unión baila y el pegamento tiene que rellenar demasiado. Influyen la calibración del flujo, la pata de elefante de la primera capa y el material.
Cómo separar un modelo en piezas con usi3d
Separar en piezas hace todo lo anterior en tu navegador: busca los cortes, pone las espigas, coloca cada pieza en la postura en que mejor se imprime y la reparte en el menor número de camas. No gasta créditos y el modelo no sale de tu ordenador para partirlo.
Abre el modelo
Arrastra un STL, 3MF o GLB de hasta 3 millones de triángulos, o prueba con uno de la Colección usi3d. Si no es un sólido cerrado, la herramienta intentará repararlo; si no puede, pásalo antes por Reparar modelo.
Elige tu impresora
Trae las camas de las Bambu Lab (A1, A1 mini, P1S, P1P, X1 Carbon, H2D y otras). Para cualquier otra, elige «Otra impresora» y escribe su ancho, fondo y alto. Por defecto deja 5 mm de margen en cada borde de la cama; puedes cambiarlo de 2 a 15 mm.
Fija el tamaño final
Escribe la medida más larga que quieres en milímetros. La herramienta te dice al momento si cabe entero (y no hace falta partirlo) o si se partirá en piezas.
Elige qué separar, si quieres
Toca una parte del modelo y pulsa «Separar esta pieza»: sale siguiendo su contorno en lugar de con un corte recto y lleva espigas para volver a montarla. Con «Reconocer las partes con IA», gratis con tu cuenta y con unos usos al día, cada objeto se elige entero de un clic.
Ajusta los encajes
En «Ajustes de los encajes» eliges la holgura (de 0,05 a 0,50 mm por lado; 0,20 por defecto) y la pared alrededor de cada agujero (1,6 mm por defecto). Ahí mismo descargas la probeta de holgura en STL: cinco agujeros de 6 mm con holguras de 0,10 a 0,30 mm grabadas y cinco espigas.
Pulsa «Separar en piezas»
Busca por dónde cortar, empareja las caras, pone espigas y números, elige cómo imprimir cada pieza y la coloca en la cama. Si quieres, mueve piezas de una cama a otra a mano.
Descarga y comprueba
Elige un 3MF con una placa por cama (Bambu Studio lo abre con sus placas; otros laminadores leen la geometría) o un ZIP con un STL por pieza y unas instrucciones de montaje. Al descargar, la herramienta vuelve a leer el archivo y lo monta pieza a pieza para comprobar que coincide con el modelo y que las espigas encajan. La descarga va con el plan Pro, Max o Empresa.
Cómo sabes qué pieza va con cuál
Cada junta lleva su número grabado junto a los agujeros en las dos caras: la cara con el 3 va contra la otra cara con el 3, y una raya bajo el número marca el lado de abajo. Además, una espiga de cada junta es más gruesa que las demás (los diámetros van de 4 a 8 mm) y no se repite en las otras juntas de esas piezas, así que no entra en un agujero equivocado y la pieza sólo encaja en una posición.
Los agujeros que miran hacia arriba salen redondos, con el fondo en punta para que el laminador no los rellene de soporte y un chaflán contra la pata de elefante; los que quedan de lado, en forma de lágrima para que no cuelguen. Como ejemplo, la propia herramienta partió un toro escalado a 400 mm de largo en 3 piezas, con 8 espigas en 3 juntas numeradas.
Cómo imprimir y montar las piezas
- No gires las piezas en el laminador. Ya van en la postura con menos voladizo medido; si las tumbas de otra forma, los agujeros dejan de estar pensados para esa orientación.
- Imprime todas con el mismo perfil y la misma bobina. Misma altura de capa (0,16 o 0,20 mm), mismo número de paredes y mismo color: dos lotes de un mismo filamento pueden variar de tono.
- Las espigas, con 3 o 4 paredes. Al ser finas quedan casi macizas, que es lo que quieres para que no se partan.
- Encaja en seco antes de pegar. Si una espiga entra dura, lija un poco la espiga, no el agujero. Si todas bailan, la próxima vez baja la holgura 0,05 mm.
- Pega con el adhesivo adecuado. En PLA va bien el cianoacrilato en gel para montar rápido o el epoxi de 5 minutos si la pieza va a soportar carga o quedan holguras. En PETG agarra mejor el epoxi. ABS y ASA se pueden soldar con acetona.
- Disimula la junta. Lija con grano 120 y luego 220, rellena con masilla de modelismo y vuelve a lijar antes de imprimar y pintar.
Fallos típicos al imprimir por piezas y cómo evitarlos
| Qué pasa | Causa probable | Qué hacer |
|---|---|---|
| Las espigas no entran | Holgura corta, sobreextrusión o pata de elefante en la cara de corte | Sube la holgura 0,05 mm, calibra el caudal y revisa la pata de elefante |
| Las espigas bailan | Holgura demasiado grande para tu impresora | Baja la holgura 0,05 mm o usa epoxi, que rellena el hueco |
| Las caras no casan y queda un escalón | Las esquinas de la cara de corte se han levantado al imprimir | Revisa el warping: limpia la placa, usa borde (brim) o sube la temperatura de la cama |
| La espiga se parte al montar | Impresa de pie o en un material quebradizo | Imprímela tumbada y con más paredes; si usas PLA, mira por qué se vuelve quebradizo |
| La pieza se abre por la junta con el tiempo | Poca superficie de pegado o carga justo en la junta | Usa epoxi, corta en una sección más ancha o añade una espiga más |
Antes de empezar: el modelo, el material y el coste
Partir un modelo roto da piezas rotas. Si tu STL viene de un escaneo o de una IA y tiene huecos o caras dadas la vuelta, repáralo primero; lo explicamos en cómo reparar un STL y mejorar su acabado. Si dudas entre STL y 3MF para guardar el resultado, en STL, OBJ, GLB y 3MF tienes las diferencias.
Para piezas grandes que van a estar al sol o cerca de una fuente de calor, el PLA se queda corto: se ablanda hacia 55-60 °C. Compara opciones en PLA, PETG, ASA o TPU. Y antes de lanzar 600 g de filamento, mira cuánto te va a costar con Calcular coste.
Preguntas frecuentes
¿Cómo imprimo algo más grande que mi impresora 3D?
Pártelo en piezas que quepan en la cama, con espigas o tetones para alinearlas, imprime cada una y pégalas. Corta por zonas lisas y anchas y apoya la cara de corte en la cama para que salga plana.
¿Qué holgura dejo para que encajen dos piezas impresas en 3D?
Empieza con 0,20 mm por lado: con una espiga de 6 mm, el agujero mide 6,40 mm. Imprime una probeta con varias holguras y quédate con la que entra a mano sin bailar.
¿Qué pegamento uso para unir piezas de PLA?
Cianoacrilato en gel para montar rápido y epoxi de 5 minutos si la pieza va a cargar peso o la junta tiene holgura. Pega en un sitio ventilado y con guantes.
¿Separar en piezas de usi3d cuesta créditos?
No. La separación se hace en tu navegador, no gasta créditos y la pruebas gratis. Descargar las piezas (el 3MF por camas, el ZIP o el STL de cada una) pide el plan Pro, Max o Empresa. Reconocer las partes con IA es gratis con tu cuenta, con un número de usos al día.
¿Sirve el 3MF de usi3d en laminadores que no sean Bambu Studio?
Bambu Studio lo abre con una placa por cama; otros laminadores leen la geometría con todas las camas juntas. Si prefieres, descarga el ZIP con un STL por pieza, que abre cualquier laminador.